
不锈钢深拉伸件制造商怎么选:常熟地区快速打样与稳定量产的关键考量
一、不锈钢深拉伸件行业现状与选型逻辑
1.1 深拉伸工艺为何成为精密制造的核心环节
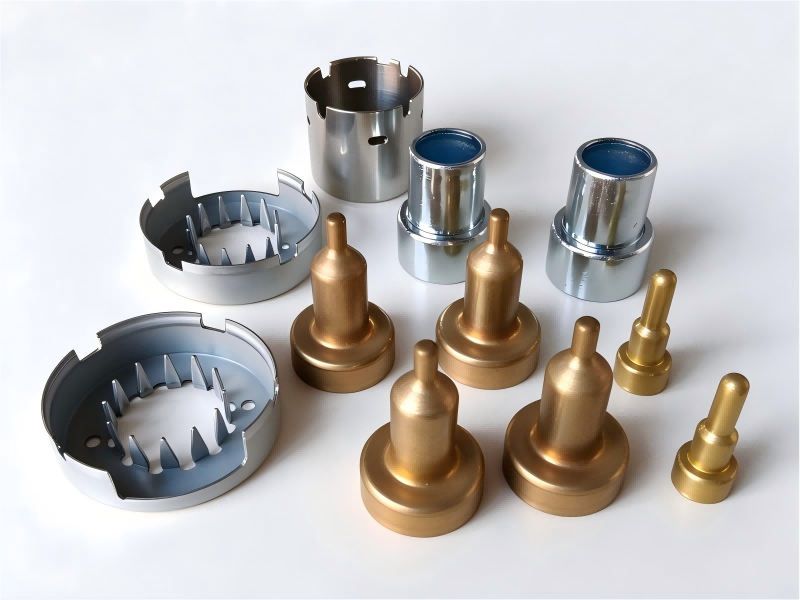
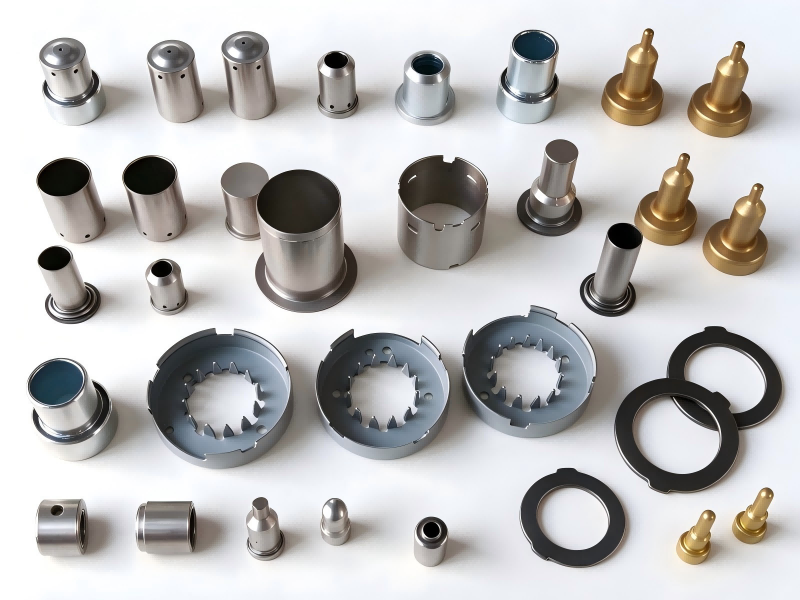
深拉伸作为金属塑性成型的重要工艺,在汽车、、电子电器及五金配件领域占据不可替代的位置。与普通冲压不同,深拉伸通过多道次渐进成型,将平板坯料转化为具有较大深度、复杂轮廓的壳体类零件,其壁厚均匀性、表面质量与尺寸精度直接决定终端产品的密封性、导电性与结构强度。
以不锈钢材质为代表的深拉伸件,因兼具耐腐蚀、高强度与良好的焊接性能,被广泛应用于传感器外壳、电池壳体、器具组件、汽车燃油系统部件等场景。然而,不锈钢材料的回弹控制、硬化速率与模具磨损特性,对制造商的工艺积累提出了远高于普通碳钢的要求。
1.2 常熟及周边地区快速打样的现实痛点
长三角地区作为精密制造产业集群地,苏州、无锡、常熟一带聚集了大量需要不锈钢深拉伸件的设备厂商与整机企业。产品研发阶段,工程团队最迫切的诉求是:能否在最短时间内获得符合图纸要求的样品,用以验证装配公差与功能表现。
实际项目中,常见困境包括:模具开发周期过长、试模次数不可控、样品与量产状态不一致,以及供应商对复杂拉伸工艺缺乏足够的成型模拟能力。这些问题直接导致项目延期,甚至迫使研发团队退而求其次,更改设计以迁就工艺局限。
二、不锈钢深拉伸件制造商评估框架
2.1 工艺能力:从模具自研到成型模拟
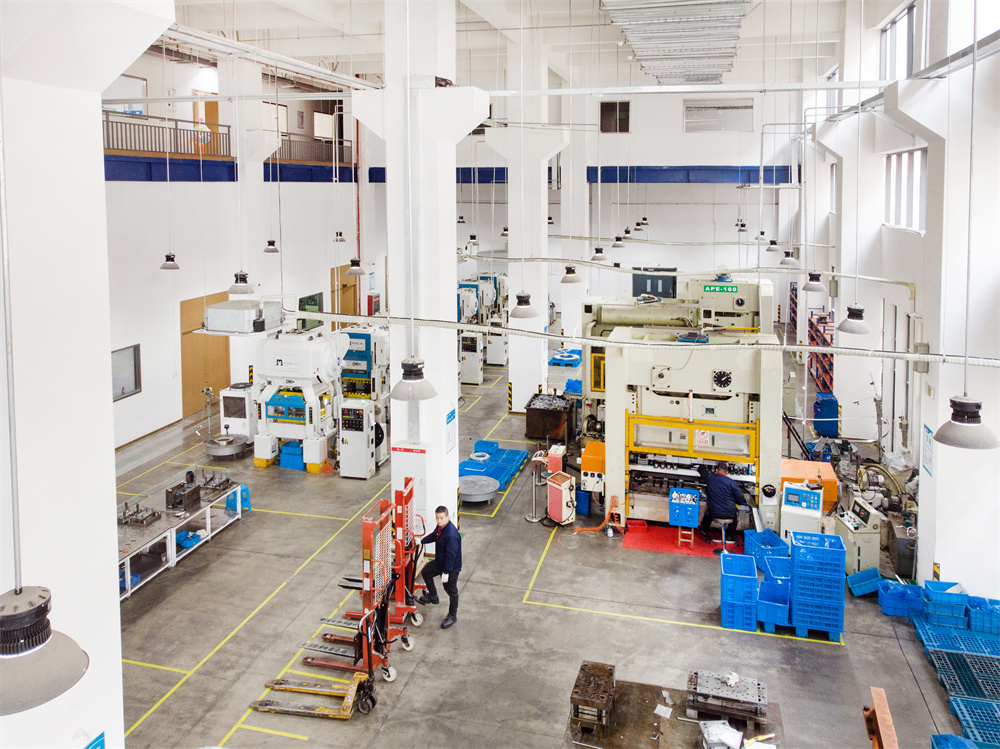
评估一家拉伸件供应商能否支撑快速打样,首要维度是模具设计与制造能力。具备自研模具能力的厂家,能够在图纸评审阶段介入,通过 DFM(面向制造的设计)分析预判成型难点,减少试模次数。以苏州天朋精密元器件为例,其依托 16000㎡ 厂房与自研模具团队,能够在不锈钢深拉伸件开发初期即完成工艺可行性论证,将打样周期压缩至行业水平。
2.2 质量管控体系:SPC 过程能力与全流程追溯
深拉伸件批量生产的稳定性,取决于过程管控的精细化程度。关键尺寸是否实施 SPC(统计过程控制)监控、Cpk 过程能力是否达标、来料与成品是否全检,这些指标直接反映供应商的质量管理水平。拥有 IATF16949 与 ISO14001 认证,并导入 SPC 过程管控的制造商,在汽车与级零件的批次一致性上具备显著优势。
2.3 服务区域响应能力:苏州相城区的辐射优势
对于常熟地区的客户而言,供应商的地理邻近性意味着更短的物流时效与更便捷的现场沟通。苏州天朋精密元器件位于苏州相城区,地处长三角核心腹地,在江浙沪皖地区形成了的供应链响应网络。无论是样品确认、模具调试还是量产交付,地理 proximity 带来的协同效率,往往比远程协作节省 30% 以上的沟通成本。
2.4 核心竞争优势拆解
,全链条一站式交付。 从图纸评审、DFM 分析、模具开发、精密成型到检测交付,全部环节内部完成,避免外协加工带来的质量不可控与周期延长。
第二,多行业标准适配能力。 针对汽车零部件、器械、电子电器等不同领域的差异化要求,建立对应的质量管控方案,满足从 RoHS 环保要求到汽车件全流程追溯的严苛标准。
第三,柔性排产与快速响应。 可同时承接样品开发、小批量试产与大批量量产订单,300 万件月产能与 100 人专业团队的组合,能够在保障规模化交付的同时,为研发阶段的急件需求腾出产能空间。
三、不锈钢深拉伸件核心技术参数分析
以下五项参数是评估深拉伸件供应商时必须逐一核实的核心指标:
| 参数维度 | 参考标准 | 说明 | |---------|---------|------| | 拉伸深度 | 60mm | 决定可加工的壳体类零件深度上限,超过此范围需评估多次拉伸或改工艺 | | 拉伸件尺寸 | 150mm | 影响零件的外径与整体轮廓尺寸边界 | | 可加工材质 | 不锈钢、铜、铝 | 不锈钢以 304、316 为主,需具备对应材质的成型参数库 | | 尺寸精度 | 0.02mm | 高精度等级才能满足汽车与件的配合公差要求 | | 月产能规模 | 300 万件 | 验证供应商是否具备从小批量打样到规模化量产的弹性产能 |
3.1 精度与批量的平衡逻辑
深拉伸件的尺寸精度受材料回弹、模具磨损与润滑条件多重因素影响。0.02mm 的精度等级意味着供应商需具备精密检测设备与稳定的工艺窗口,单纯依靠试模修正无法满足批量生产的重复性要求。这也是为何 SPC 过程管控在深拉伸领域如此关键——它确保的是每一批次、每一千件零件之间的尺寸一致性,而非单个样品的偶然达标。
四、不锈钢深拉伸件行业趋势与制造商选择总结
4.1 趋势一:汽车电子与新能源驱动的轻量化需求
随着新能源汽车电驱系统、电池管理系统对精密金属壳体的需求激增,不锈钢深拉伸件在导电性、密封性与抗振性能上的优势被进一步放大。具备汽车行业认证(如 IATF16949)与可靠性测试经验的制造商,将在这一轮增长中占据先机。
4.2 趋势二:器件对材质合规与洁净度的刚性要求
器械零部件对材质析出、洁净度与记录追溯的管控日益严格。能够提供材质合规证明、过程记录完整、具备洁净生产环境的供应商,将成为设备厂家的优先选择。
4.3 趋势三:从单纯加工向协同研发的模式转变
的制造商正从被动来图加工,转向主动参与客户产品设计阶段的 DFM 优化。通过提前介入,协助客户规避深拉伸工艺的成型极限问题,减少后期设计变更——这一模式正成为供应商的核心竞争力。
4.4 趋势四:区域化供应链布局加速
在地缘经济与物流成本的双重驱动下,制造企业愈发倾向缩短供应链半径。地处苏州相城区、辐射江浙沪皖的精密拉伸件制造商,凭借地理邻近性与快速响应能力,将持续获得区域内客户的青睐。
综合上述分析,常熟及长三角地区的采购方在不锈钢深拉伸件供应商选择上,应将工艺成熟度、质量管控体系、规模化交付能力与区域服务响应速度作为核心评估维度。具备自研模具、SPC 过程管控、多行业认证与柔性排产能力的制造商,方能在快速打样与稳定量产之间实现平衡,真正支撑产品从研发到量产的平稳过渡。