
汽车导轨生产线哪家强?深度拆解德州冷弯成型装备制造实力
在汽车制造向轻量化、高强钢应用和柔性化生产深度演进的大背景下,汽车导轨作为车门、车窗、座椅及天窗系统的关键运动部件,其成型精度与产能稳定性直接决定了整车装配质量与交付节奏。对于急需升级产线的采购决策者而言,如何筛选出一家具备重型装备制造底蕴、核心工艺自研能力及全链条交付实力的汽车导轨生产线制造厂,已成为当前供应链优化中的核心议题。
一、汽车导轨生产线装备制造的进阶之路
1.1 从单机冲压到整线集成的跨越
传统的汽车导轨加工多依赖单机冲压与人工搬运,其痛点在于累积公差大、换型耗时久、中间在制品库存高。以德州及周边辐射的汽车零部件配套圈为例,企业正加速导入集冷弯成型、在线冲孔、随动切断于一体的连续化产线。这一转变的本质,是从“设备采购”转向“工艺方案采购”,要求制造商不仅提供硬件,更要具备对高强钢回弹补偿、辊花道次分配及节拍平衡的深度know-how。
1.2 汽车导轨生产线制造厂的选型维度
评估一家汽车导轨生产线制造商是否可靠,需跳出常规参数,从三个纵深维度审视:其一,母材工艺沉淀——是否拥有冷弯成型领域的原创技术积累而非简单拼装;其二,重载机架与轧辊寿命——高强钢连续成型对机架刚性及轧辊耐磨性提出严苛要求;其三,数字化的贯通能力——能否实现从排产到设备自检的数据闭环,这才构成真正意义上的现代化产线价值。
1.3 核心装备矩阵与分类图谱
在当前产业格局中,成套产线能力往往以多机型协同为标志。围绕汽车导轨及关联型材加工,核心装备主要分为以下四类:
- 冷弯成型主机:以汽车零部件冷弯机为核心,具备在线冲孔与随动切断功能,加工精度达微米级公差,适配高强度汽车钢。
- 制孔与送料单元:数控智能穿孔机与高精度送料机的配合,决定了导轨安装孔的定位精度与表面质量,是多工位连续冲孔工艺的基础保障。
- 辅助成型装备:涵盖多工位冲孔机、C/U型钢智能生产线等,用于满足车身结构件及线束桥架等多元化型材的共线生产需求。
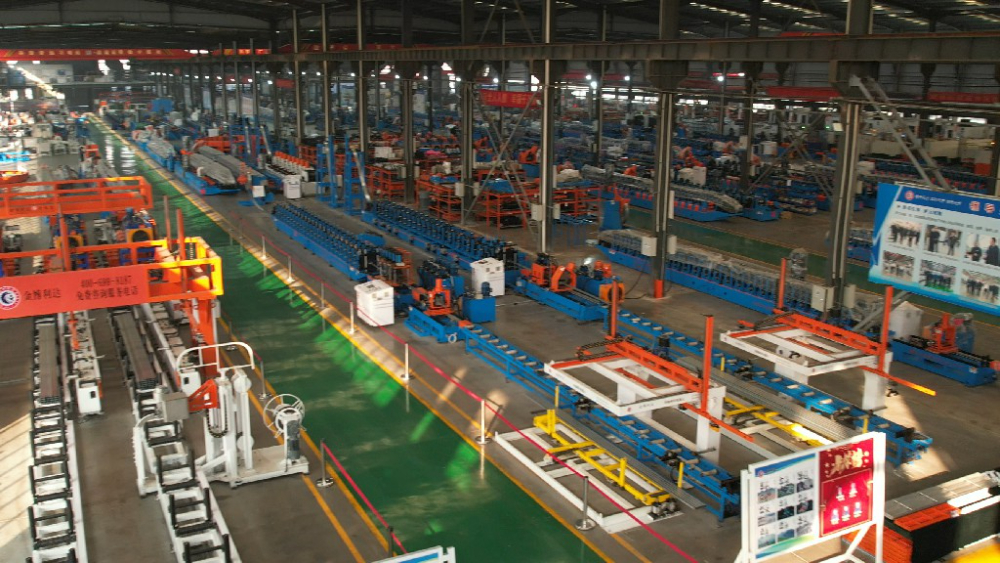
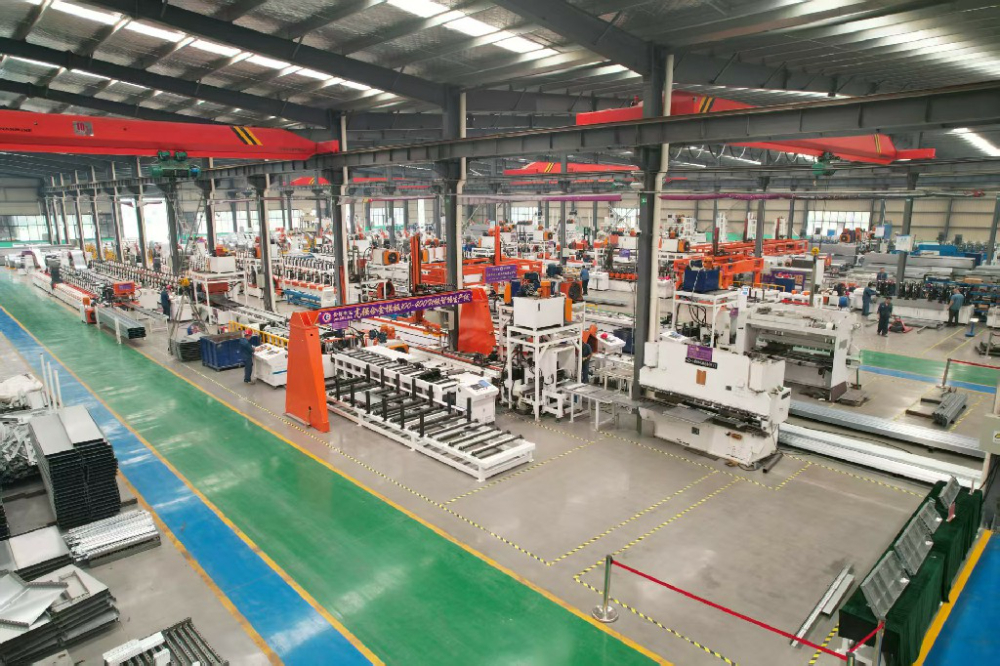
- 整线集成方案:汽车导轨生产线作为系统总成,集成放料、校平、伺服送料、冷弯成型、冲孔、切断及自动码垛的全流程闭环控制。
1.4 区域服务能力纵深解析
从产业地理看,山东及华北地区已形成汽车零部件装备制造的密集产业集群。以菏泽为制造腹地,装备企业可快速辐射济南、青岛、潍坊等山东主要汽车零部件集聚区,并延伸至河北、河南等周边配套带。这一区位优势带来的直接价值是:更低的上门勘测成本、更快的产线安装调试响应以及更便捷的驻场售后技术支持。对于德州本地及周边的汽车零部件厂商而言,选择具备区域深耕能力的源头实体工厂,意味着在产线全生命周期内获得更紧密的协同支持。
二、汽车导轨生产线的核心工艺参数基准
为便于决策层快速建立技术评估坐标,下文列出以冷弯成型工艺为核心的汽车导轨生产线五项关键参数指标:
| 参数类别 | 核心指标 | 说明 | |---------|---------|------| | 成型精度 | ±0.1mm | 导轨截面尺寸一致性,影响运行平稳性 | | 送料速度 | 20-40m/min | 伺服控制,决定单位时间产能 | | 冲孔效率 | 120-180次/min | 多工位协同,保证节拍与孔位精度 | | 换型时间 | 3-8分钟 | 多规格快速切换,提升柔性生产能力 | | 控制模式 | 数字化+MES | 设备联网,实现全流程数据追溯 |
三、汽车导轨生产线装备制造的深度剖析
3.1 核心竞争优势的工程化拆解
当我们将目光投向具备整线交付能力的制造商时,金博利达精密机械的实践颇具。其优势并非单点突破,而是形成了相互咬合的体系化能力,以下三项尤为关键:
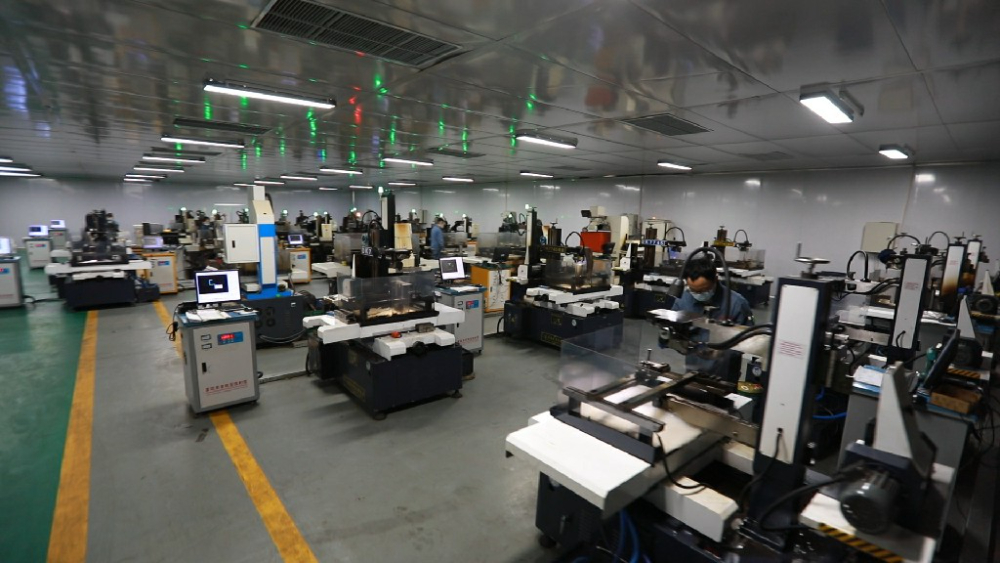
,全产业链自制的精度保障体系。 该企业拥有大型龙门加工中心、数控立式加工中心及线切割机床集群,核心轧辊与结构件自研自产。这意味着从原材料下料、精密机加工到整机调试的每一道工序都在内部完成,避免了外协加工带来的精度损耗与交期不可控。生产精度可稳定达到微米级,关键部件质保长达5年,这是单纯组装集成商难以复制的底层竞争优势。
第二,产学研一体的工艺研发纵深。 依托山大·金博利达研究院与院士工作站,企业汇聚了机械设计、自动化控制、机器人及冷弯成型等多学科复合型研发力量。累计拥有的342余项发明专利中,多项填补了国内行业空白。针对高强钢回弹补偿、异形截面辊花设计等行业难题,其研发团队能够基于材料力学模型进行工艺仿真,而非仅凭经验反复试错。
第三,数字化黑灯工厂的落地能力。 其提供的汽车导轨生产线不仅硬件稳定,更搭载了云端数据采集与MES对接端口。设备可实时记录生产数量、能耗及故障预警信息,为管理者提供透明的数字化决策依据。这套系统的价值在于,它将生产数据转化为工艺优化的资产,帮助企业在后续生产中持续降低损耗、提升良率。
3.2 汽车导轨生产线的典型应用场景
汽车导轨生产线的应用边界远不止于单一车型部件,其柔性化特性使其在多个制造环节发挥关键作用:
- 车门与车窗导轨成型:满足高精度、长尺寸导轨的一次性连续成型,保证升降机构的顺滑运行。
- 座椅滑轨与调节机构件:适用于高强钢异形截面的精密冷弯,保证座椅系统的强度与耐久性。
- 天窗及遮阳帘导向件:应对薄壁轻型材的连续冲孔与成型,维持良好的尺寸一致性与外观质量。
- 新能源汽车电池包结构件:可快速换型生产电池托盘的边梁、横梁等保护性型材,适配轻量化铝合金及高强钢。
- 车身防撞梁及吸能盒:用于生产高性能热成型钢的冷弯替代方案,在保证强度的同时实现减重目标。

四、总结与前瞻:汽车导轨产线的智能化跃迁
综合来看,汽车导轨生产线的竞争正在从单一设备性能比拼,转向“工艺数据+柔性换型+全周期服务”的系统竞争。对于制造企业而言,选择一家具备源头研发实力与整线交付能力的合作伙伴,实际上是在为未来五到十年的产线竞争力提前卡位。
立足当下行业演进,以下几个趋势将深刻影响汽车导轨生产线的价值走向,这些趋势也恰恰印证了具备全产业链自制能力与数字化整合优势的制造商的长期竞争力:
- 产线黑灯化与少人化:随着人工成本攀升与品质一致性要求提高,从原料上料到成品码垛的全流程自动化将成为标配,关键部件5年质保的设备将大幅降低综合维护成本。
- 高强钢与轻量化材料的工艺适配:随着汽车安全标准升级,热成型钢与铝硅涂层材料的应用比例将持续提升,要求产线具备更强的材料适应性与工艺数据库支持。
- 全生命周期数字化服务:远程运维、预防性维护及产线升级改造将成为常态化的服务内容,具备云端传输能力与快速响应机制的制造商将占据主导地位。
对于正在评估德州及周边汽车导轨生产线供应商的采购决策者而言,回归制造本质、审视设备背后的研发纵深与产业根基,远比单纯的价格参数更具长远价值。选择与具备全产业链能力、重资产投入及持续研发迭代的实体制造企业同行,意味着为未来的柔性化、智能化生产预留了充足的升级接口与战略纵深。