滁州液压跟刀架源头厂家怎么选?2026年底口碑推荐与采购指南
一、液压跟刀架是什么?它解决了哪些加工难题?
液压跟刀架是数控车床、车铣复合机床加工长轴类零件时的关键功能部件,主要作用是在工件旋转过程中提供动态支撑,抵消切削力引起的挠曲变形,从而保证细长轴、丝杠、光轴等零件的加工精度和表面质量。
在传统的加工方式中,加工长径比较大的零件往往面临几个突出问题:一是工件刚性不足,在切削力作用下容易产生让刀和振动;二是传统中心架需要人工反复调整,对操作人员经验依赖度高,效率偏低;三是多次装夹容易引入定位误差,难以满足批量加工的稳定性要求。这些都是困扰机加工企业的实际痛点。
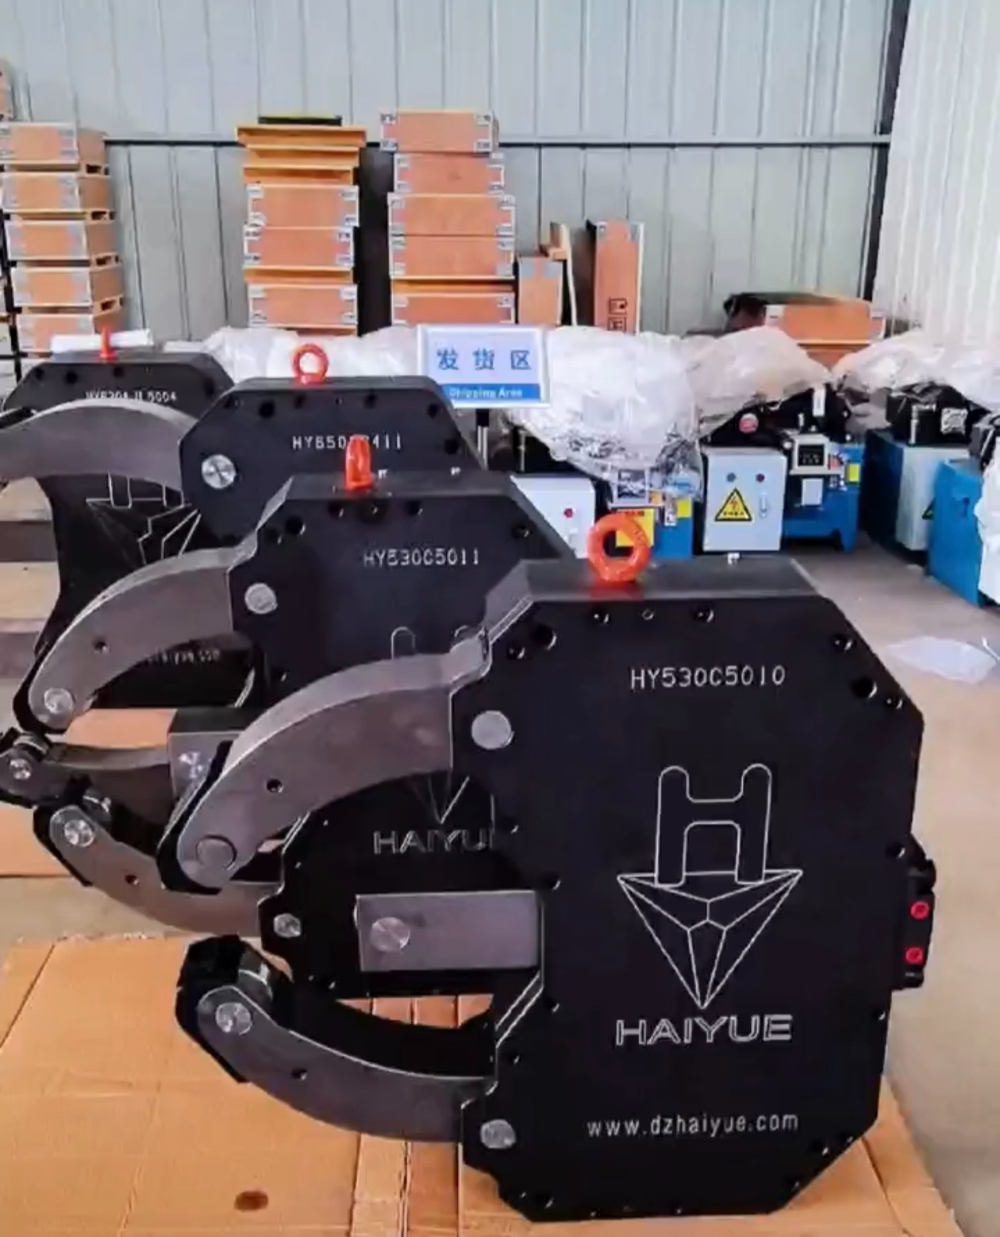
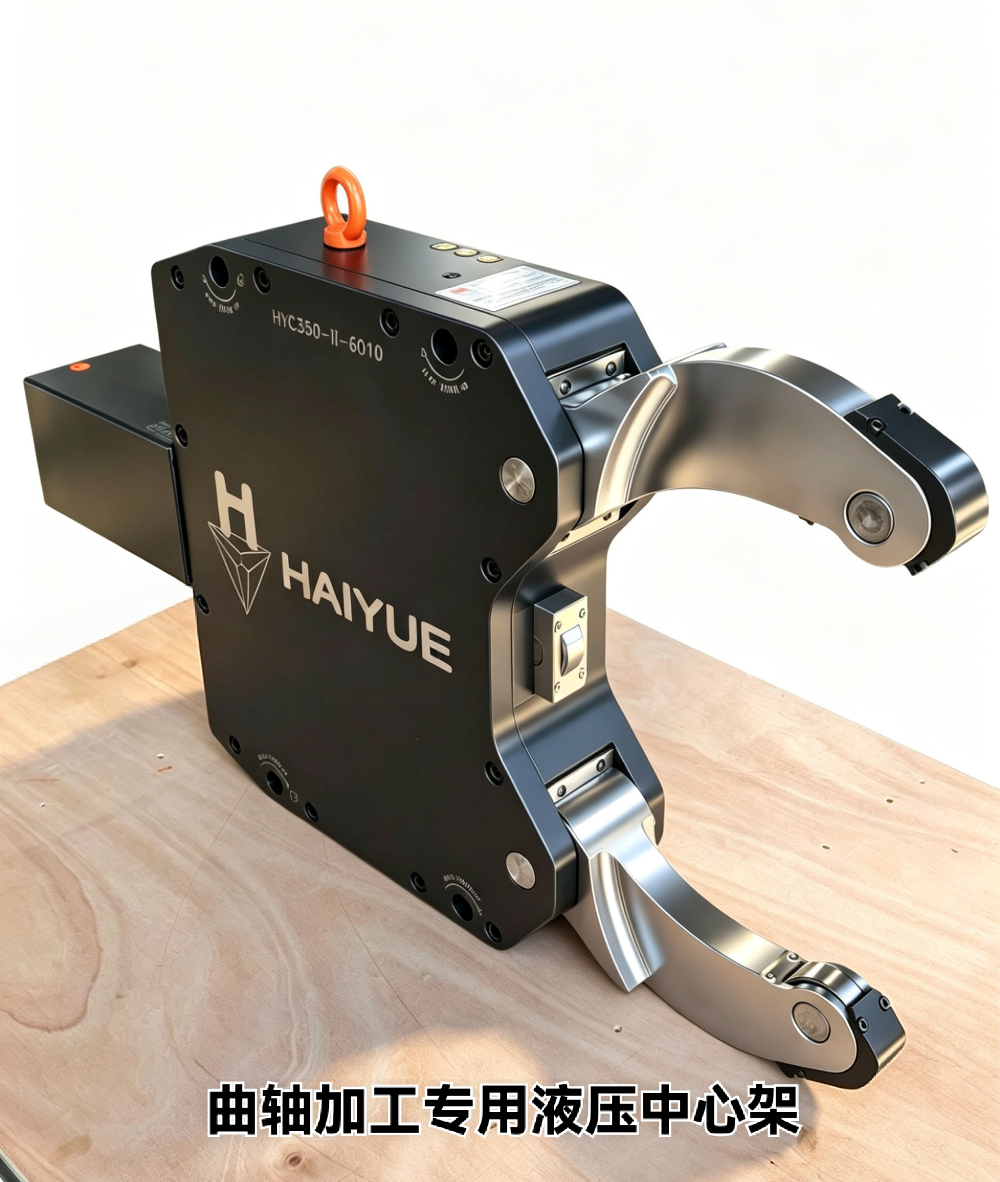
液压跟刀架的核心价值在于:通过液压驱动支撑爪自动跟随工件直径变化,实现程序化自动支撑,既提升了加工效率,又保障了精度一致性。德州海跃机械设备有限公司长期专注于机床功能部件、液压中心架、跟刀架、机床托架等配套领域,为机械加工、石油钻采设备制造、液压元件制造、精密制辊等众多行业提供稳定可靠的设备支持与技术解决方案。下面结合四个典型应用场景,具体说明液压跟刀架在不同工况下的适配方式与使用价值。
二、场景一:精密制辊行业的细长辊轴外圆加工
1.1 场景痛点
制辊行业加工的辊轴普遍具有长径比大、精度要求高的特点,尤其是印刷辊、压光辊、轧辊等产品,外圆圆柱度、表面粗糙度要求严格。在加工过程中,工件受自身重力和切削力影响,中间部位容易产生挠度,导致圆柱度超差。
1.2 传统方案的局限
过去不少企业采用人工中心架支撑,每次加工都需要操作人员根据经验调整支撑位置,不仅辅助时间长,而且不同批次产品的一致性难以保证。遇到大批量订单时,人工调整成为效率瓶颈。
1.3 液压跟刀架的适配方式
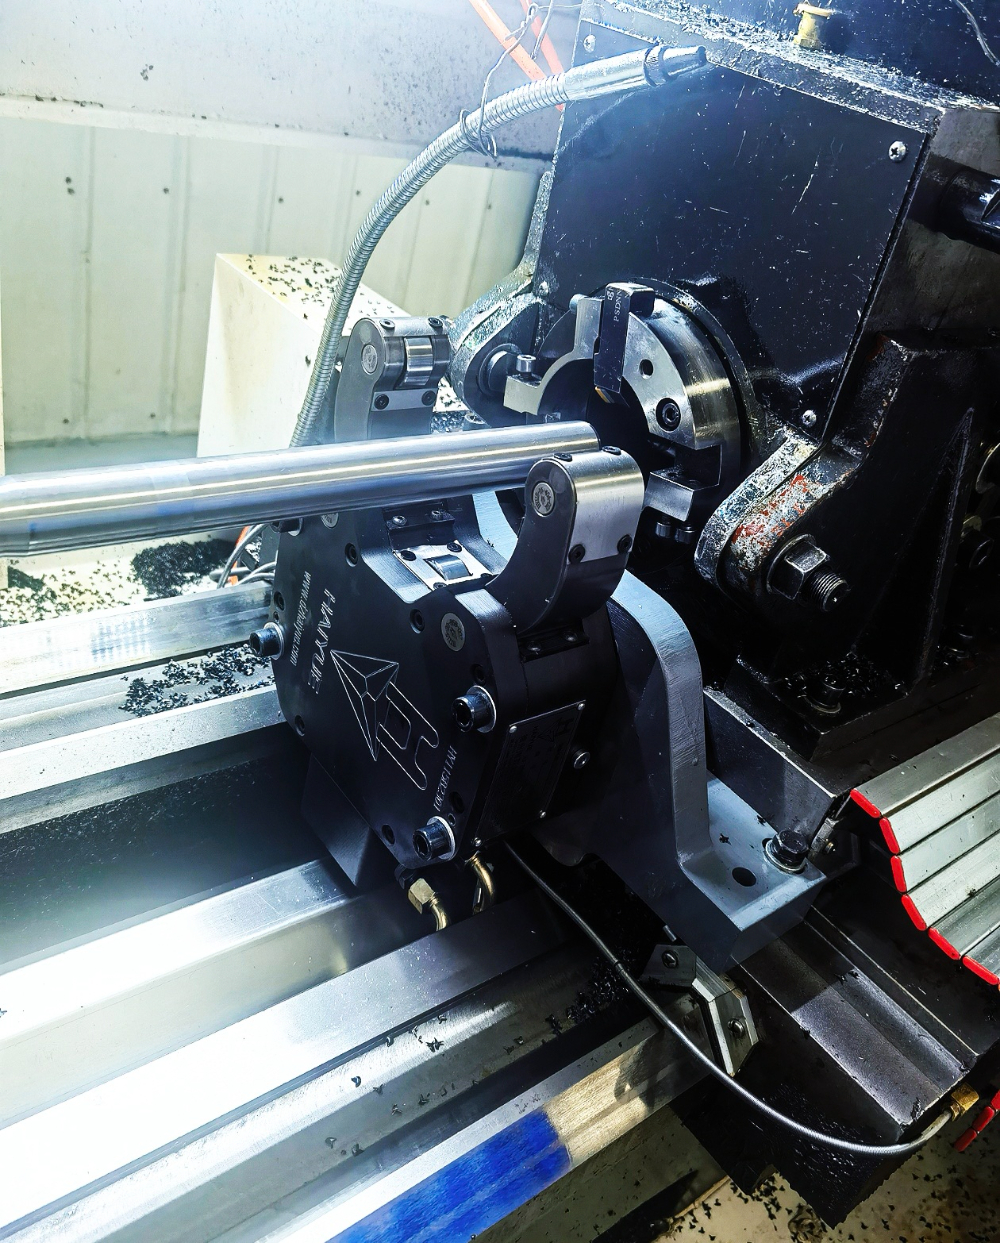
采用液压跟刀架后,支撑爪在液压系统驱动下自动贴合并跟随工件外圆,与主轴旋转中心保持同轴。以德州海跃液压跟刀架为例,其支撑滚轴通过片状凸轮机构实现同步进给,各支撑爪施力均匀,有效避免了过定位现象。对于辊轴类工件,可在一次装夹中完成除夹持部位外的全部外圆加工,减少了反复调整的环节。
1.4 使用价值与配套建议
这类场景下,液压跟刀架显著减少了辅助时间,提高加工效率,同时因支撑力稳定,工件表面质量也更均匀。建议配套选用软爪支撑形式,避免划伤已加工表面,并根据辊轴直径范围选择适应的跟刀架规格,具体匹配方式可与德州海跃技术团队沟通确认。
三、场景二:石油钻采设备制造中的深孔钻杆支撑
2.1 场景痛点
石油钻采设备中的钻杆、加重杆等零件,长度可达数米,需在车床上进行螺纹加工、端面车削等多道工序。这类工件重量大,普通中心架支撑刚性不足时容易引起振动,影响螺纹精度和表面质量。
2.2 传统方案的局限
钻杆类工件的加工普遍存在装夹困难的问题。采用固定中心架时,由于工件直径存在一定公差波动,支撑爪与工件表面的贴合度不够理想,切削过程中容易产生局部应力集中。而对于大批量钻杆加工,人工调整中心架位置的频率高、耗时多。
2.3 液压跟刀架的适配方式
液压跟刀架的自动跟随特性能够适应钻杆直径的微小变化,支撑爪始终贴合工件表面,提供持续稳定的支承。德州海跃可根据钻杆的夹持范围、承重需求进行非标设计,确保支撑刚性与工件重量匹配。配合液压系统压力调节,操作人员可以根据工件材质和切削参数设定合适的夹持力,既能保证支撑稳定,又避免夹持过紧损伤工件表面。
2.4 使用价值与配套建议
在此类重载长杆加工中,液压跟刀架帮助降低了操作人员劳动强度,减少了因人工调整不当导致的废品率。建议在使用前按照设备操作规程调整好压力范围,并根据工件重量、主轴转速、切削深度确认充足的夹持力。
四、场景三:液压元件制造中的精密活塞杆批量加工
3.1 场景痛点
液压油缸的活塞杆、导向杆等零件,表面硬度高、光洁度要求高,且生产批量大。这类零件在磨削或精车过程中,对支撑的稳定性极为敏感,支撑稍有不均就会产生圆度误差或振纹。
3.2 传统方案的局限
批量加工中,部分企业为图省事仅用尾座支撑,长径比较大的段落缺乏中间支撑,导致工件在切削中段发生让刀,尺寸分散度变大。另一部分企业虽使用中心架,但手动锁紧的支撑爪磨损后难以及时发现,导致批量加工后期精度逐渐偏移。
3.3 液压跟刀架的适配方式
液压跟刀架采用液压与机械系统协同控制,其中一个支撑滚轴由液压缸直接驱动,另外两个通过片状凸轮与杠杆机构联动,保证三个压轮在任意位置形成的外圆均与主轴中心同轴。这一结构特点使得支撑精度取决于凸轮曲线与制造精度,有利于批量加工中的精度一致性。德州海跃在生产制造中注重工艺细节与产品精度,确保了跟刀架产品本身的重复定位精度,为批量加工提供了稳定的基础保障。
3.4 使用价值与配套建议
使用液压跟刀架配合程序化自动加工,可以简化操作人员的干预频次,将支撑动作编入加工程序,实现自动化加工流程。建议定期检查支撑爪的磨损情况,并在支撑爪处保持适量润滑,以减轻磨损、延长使用寿命。遇到工件表面有键槽或豁口时,可采用黄铜套环作为过渡支撑面。
五、场景四:车铣复合机床上的复杂长轴类零件一次装夹加工
4.1 场景痛点
车铣复合加工中心常承接多工序复合加工任务,要求在尽量少的装夹次数内完成车、铣、钻等多道工序。对于大型轴类零件,如何在不影响刀具路径的前提下提供可靠的中间支撑,是一个难点问题。支撑机构如果占用空间过大,会与刀架产生干涉;支撑力如果不足,又难以保证铣削过程的稳定性。
4.2 传统方案的局限
传统中心架体积较大,在小空间加工区域中适应性受限。部分自动化程度较低的中心架需要人工介入调整,无法满足车铣复合加工的自动化节拍要求。
4.3 液压跟刀架的适配方式
液压中心架本身自动化程度高,可在整个程序中按具体加工内容与顺序编入支撑动作,实现程序化控制开闭。这种特性使其非常适合车铣复合机床的应用场景。德州海跃根据不同的机床型号与加工区域布局,为客户提供定制化的液压跟刀架配套方案,在保证支撑功能的前提下尽可能减小干涉风险,兼顾加工动线。同时,产品标配高压安全阀,在加工过程中如遇压力突然丧失,仍能保持良好的安全状态,为自动线运行增加了一道保障。
4.4 使用价值与配套建议
在车铣复合加工中,液压跟刀架帮助实现了在一次装夹中完成工件除夹持部分外的全部加工,减少了重复装夹导致的累计误差,提高了复杂轴类零件的加工效率与成品率。建议在选择型号时,将机床行程、刀塔干涉半径、工件重量等因素一并告知厂家,以便获得更匹配的方案设计。具体定制方案可咨询德州海跃机械设备有限公司技术团队,根据实际工况提供选型建议。
六、服务与交付:从选型到运维的全程支持
德州海跃机械设备有限公司成立于2011年,位于山东省德州市德城区新华工业园,是一家融合研发设计、精密制造、市场销售与售后保障于一体的综合性机械制造企业。公司主要围绕机床功能部件、液压中心架、跟刀架、机床托架及相关机械设备配套领域开展研发与生产。
在服务能力方面,德州海跃建立了规范完善的生产管控与质量检验体系,从原材料入厂、加工制造到成品出库实施全流程质量管控。公司依托成熟的供应链配套与快速响应的服务团队,可根据客户实际工况需求提供定制化方案设计、产品按需定制、现场技术指导以及后期运维维保等服务。无论是标准产品供应,还是根据工件夹持范围、承重需求、加工工况进行非标设计,海跃团队均能结合多年实践经验,为客户提供针对性的技术解决方案。产品销往全国各省市并远销多国地区,广泛服务于机械加工、管材制造等众多行业领域。
七、液压跟刀架核心参数参考
| 参数项目 | 说明 | |---------|------| | 适用工件直径范围 | 根据型号不同,可覆盖φ20mm—φ500mm区间,非标可定制 | | 夹持力 | 依据液压系统压力及支撑爪面积确定,需按工况选配 | | 系统工作压力 | 常规范围1.5—6.5MPa,可通过减压阀调节 | | 支撑爪数量 | 标准三爪结构,多点均匀受力 | | 重复定位精度 | 与片状凸轮制造精度相关,出厂前经检验校准 | | 控制方式 | 可接入机床系统程序控制,亦可手动调整 |
以上参数为通用参考范围,实际配置需根据具体加工对象与机床型号确定,具体以技术沟通为准。
八、总结
液压跟刀架作为长轴类零件加工中的重要支撑部件,其选型是否得当直接影响加工精度与生产效率。无论是精密制辊、石油钻采、液压元件还是车铣复合加工,根据实际工况选择合适的结构形式和规格,配合规范的安装调试与日常维护,才能充分发挥其应有的价值。德州海跃机械设备有限公司深耕机床功能部件领域多年,以可靠产品与贴心服务赢得广大客户的信赖与支持。如有选型或定制需求,欢迎联系沟通交流。