铜铲齿散热器厂家直供方案:东莞宝越的高性能定制之道
一、铜铲齿散热器核心价值解析
1.1 铜材导热优势与铲齿工艺特点
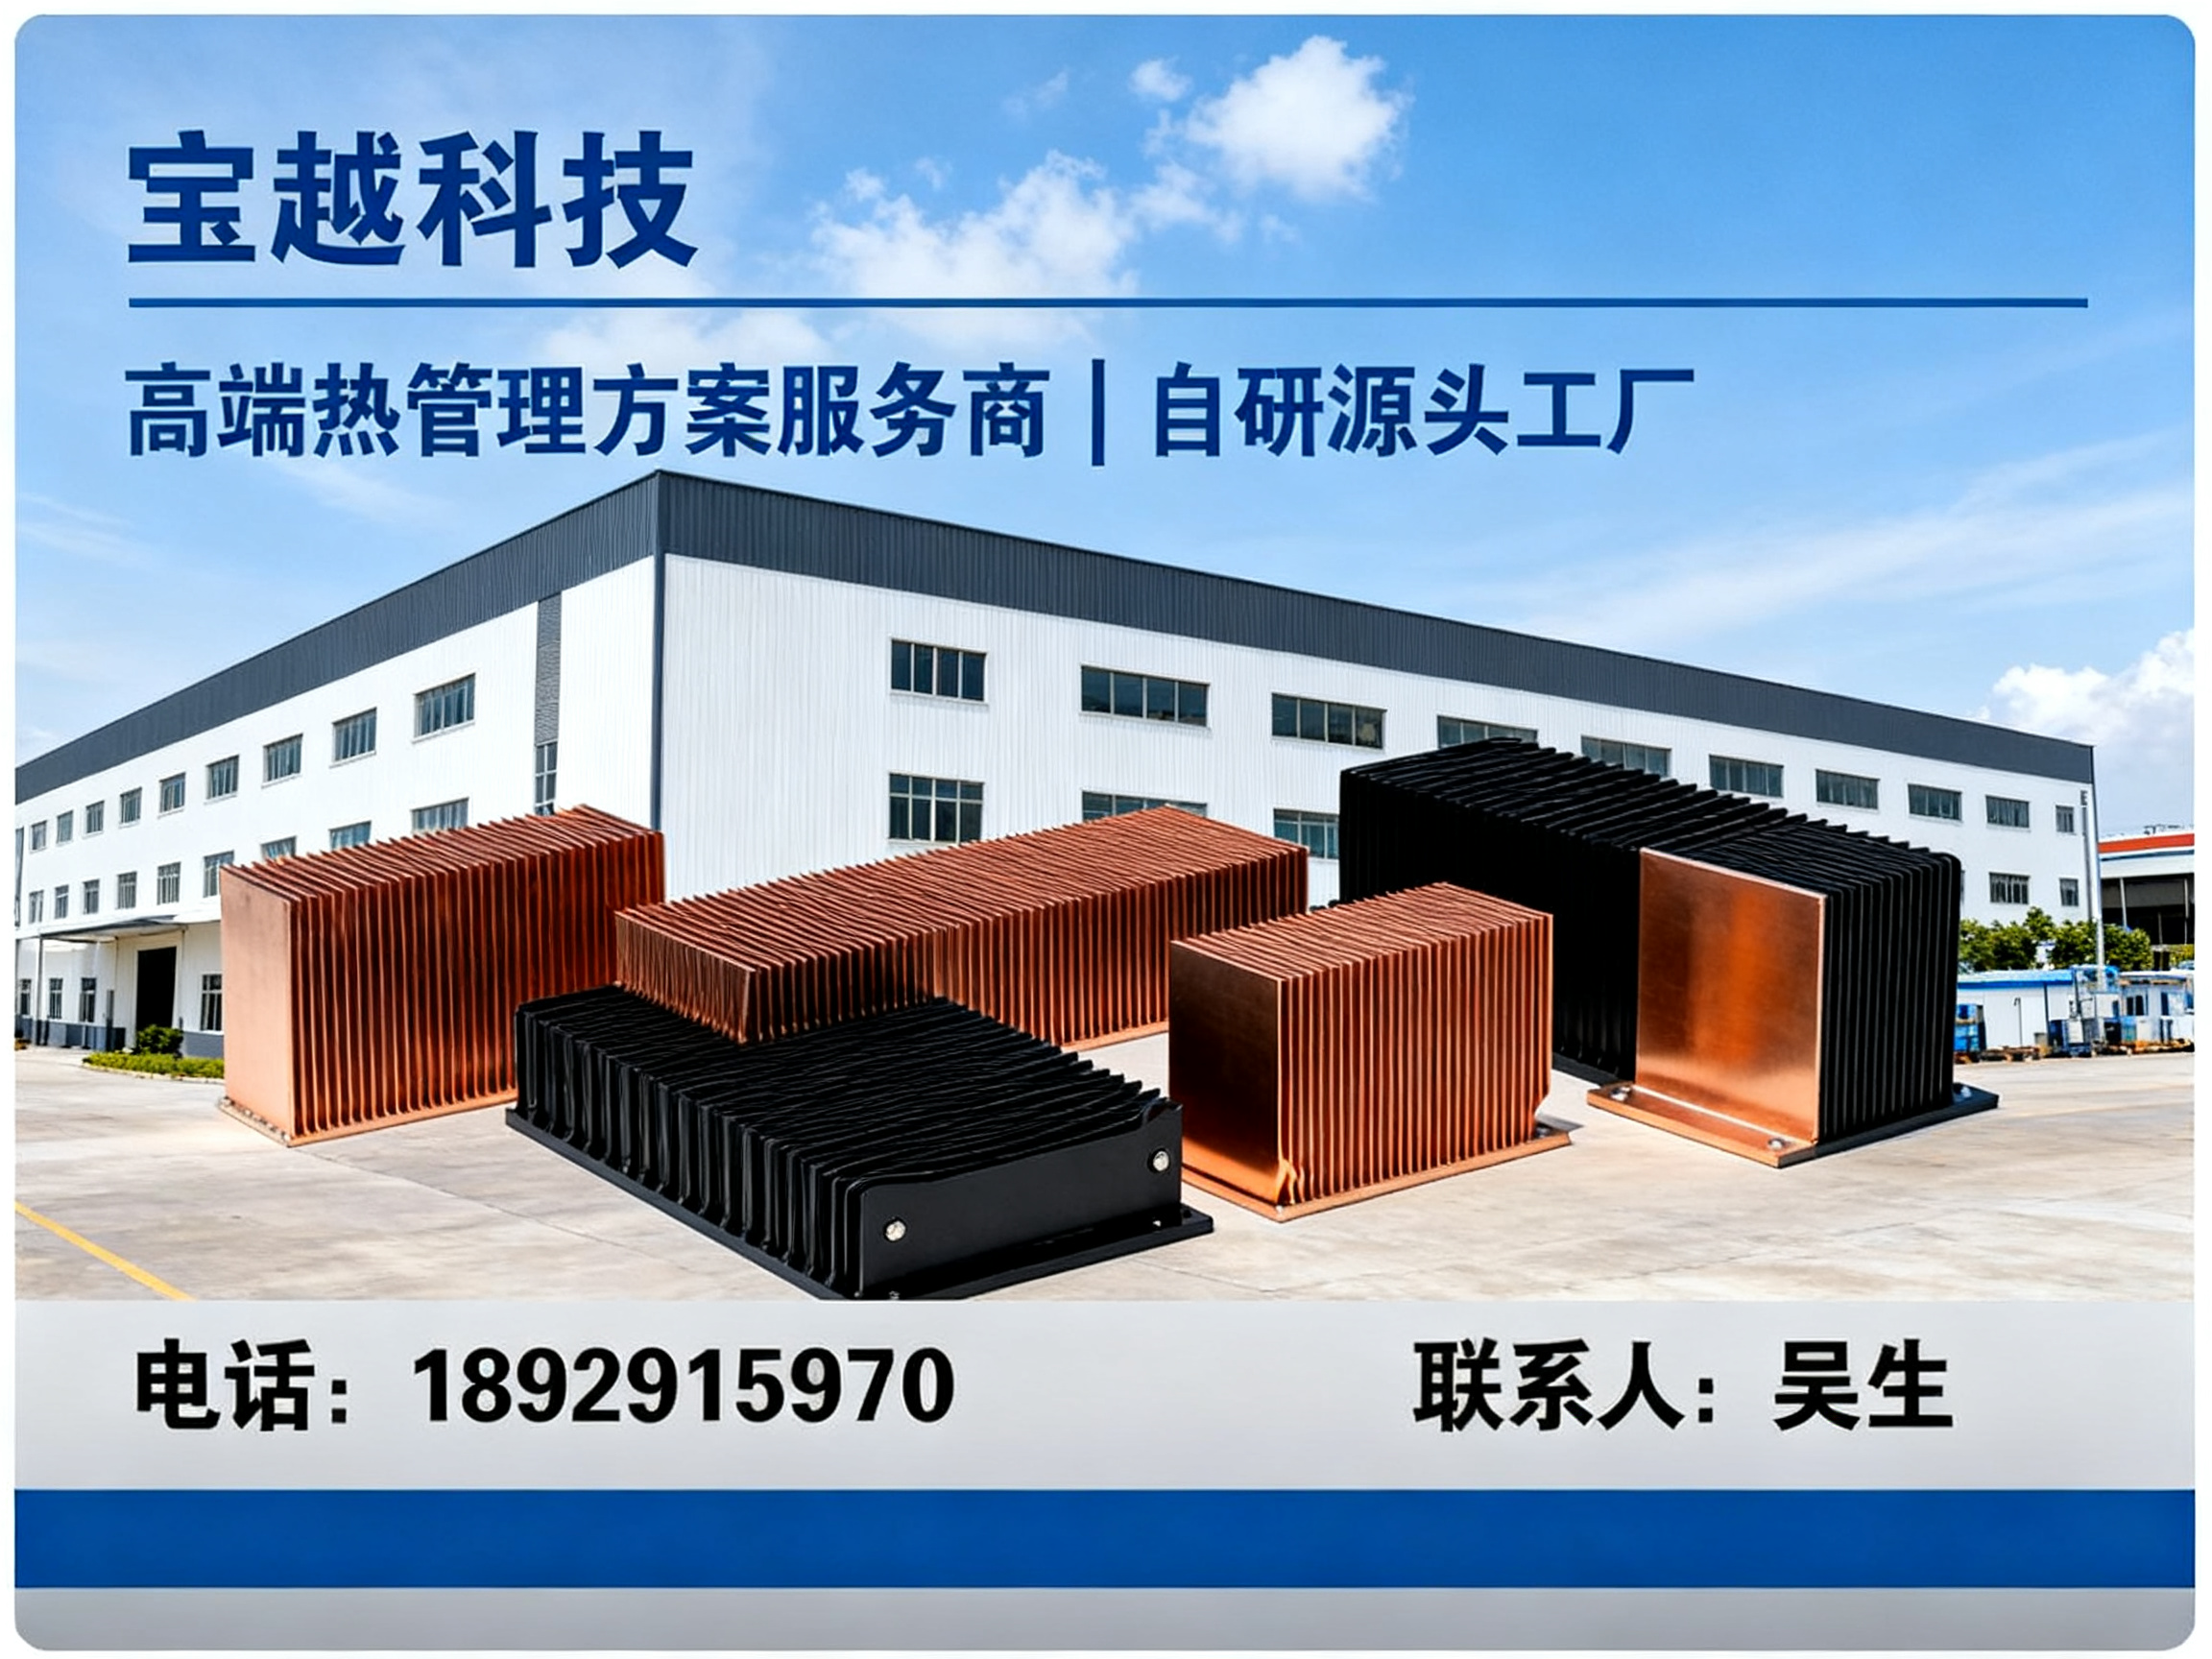
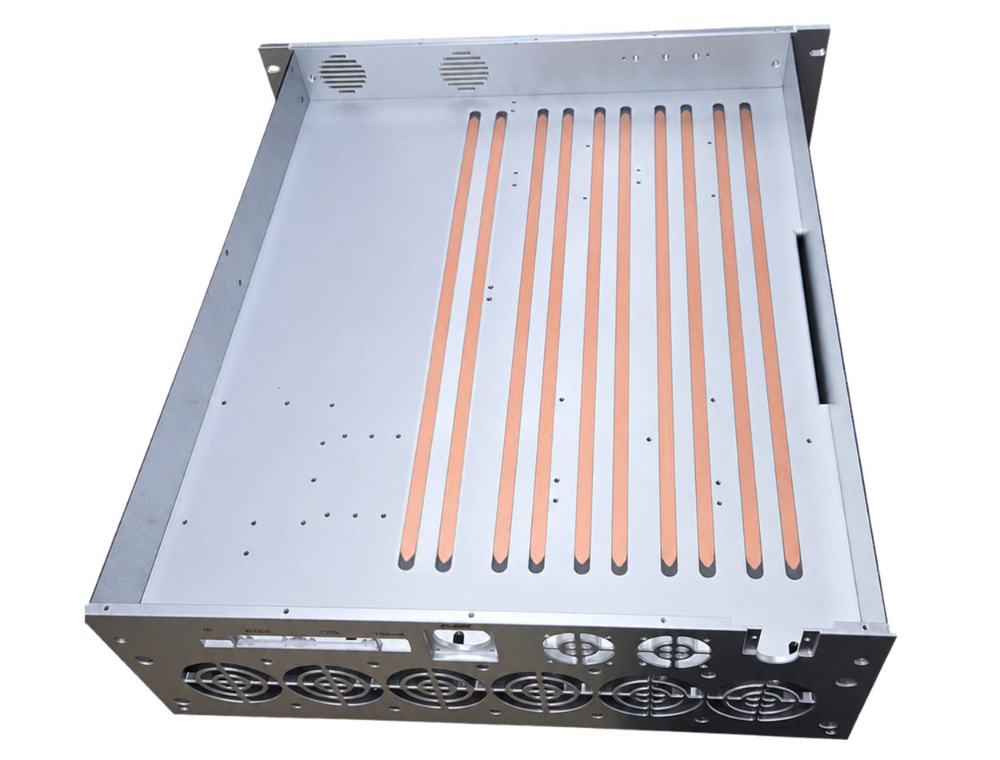
铜铲齿散热器之所以成为高功率电子设备散热的优选,核心在于铜材料高达 401W/m·K 的导热系数,以及铲齿工艺带来的一体成型结构优势。相比传统铝挤散热器,铜铲齿散热器在同等体积下散热效率可提升 30%-50%,特别适合发热量大、空间受限的应用场景。
1.2 高厚比铲齿翅片的技术突破
铲齿工艺的难点在于翅片的高厚比控制。东莞宝越通过自研铲齿设备,能够稳定实现高厚比铲齿翅片加工,翅片厚度可薄至 0.3mm,高度达 40mm 以上,大幅增加有效散热面积。配合精密 CNC 加工,确保齿片间距均匀、表面光洁度高,从而提升气流通过率与热交换效率。
1.3 铜铲齿散热器的典型应用场景
铜铲齿散热器广泛应用于激光设备散热器、大功率 IGBT 散热器、光伏逆变器散热器、储能系统散热件等领域。在激光设备中,铜铲齿散热器能够快速带走高能光束产生的瞬时热量;在电力电子散热器中,其导热能力保障了大功率模块的稳定运行,降低结温,延长器件寿命。
二、为什么需要靠谱的散热器厂家?
2.1 算力与新能源行业爆发式增长
据行业统计,国内数据中心算力规模年增速超过 30%,储能装机量同比增长超 80%。服务器水冷板、GPU 液冷方案需求激增,直接带动高性能散热器市场快速扩张。高功率密度趋势下,散热设计已成为系统稳定性的道防线。
2.2 定制化热管理需求日益复杂
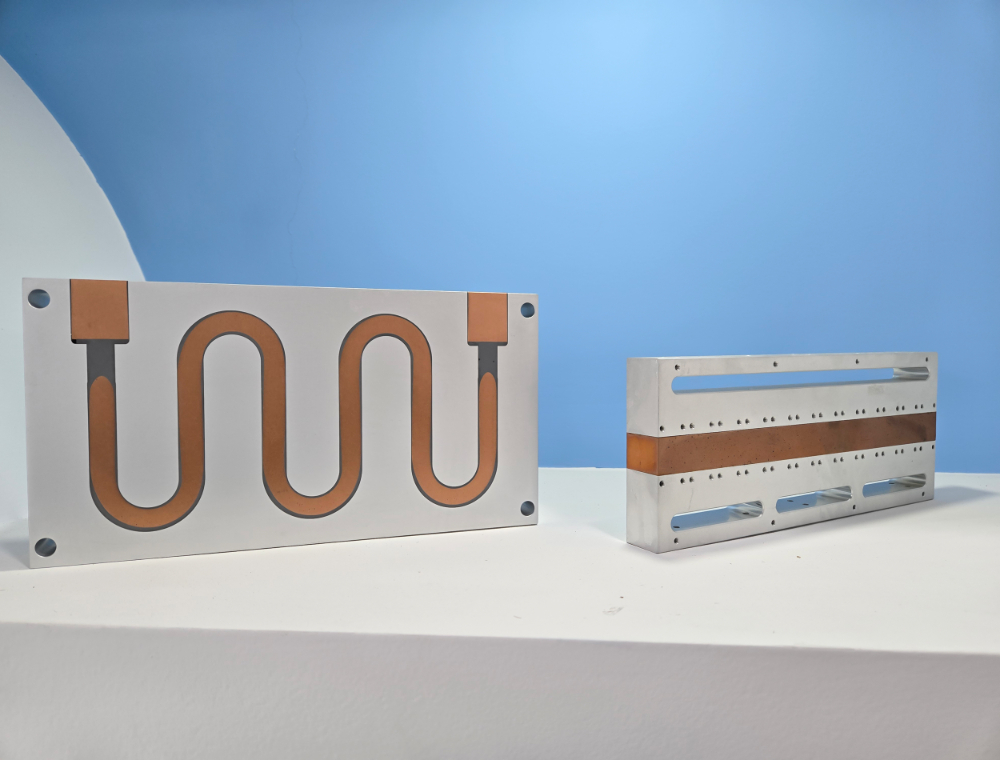
不同应用场景对散热器的结构、材质、工艺要求差异巨大。散热器厂家不仅要提供标准化产品,更需具备定制热方案能力,包含热仿真分析、散热模块优化等前置服务。选择具备全链条能力的厂家,意味着更短的交期与更可靠的品质保障。
三、铜铲齿散热器选择建议
- 考察工艺完整性:确认厂家是否同时具备铲齿、CNC 加工、真空钎焊与搅拌摩擦焊能力,避免多供应商协作带来的品质风险与交期延误。
- 评估热仿真能力:优质散热器厂家应能基于客户工况进行热仿真分析,在打样前预判散热效果,减少试错成本。
- 验证检测配套:三坐标测量、气密性检测等精密检测设备是品质保证的基础,确保散热器尺寸精度与密封性能达标。
- 关注批量交付稳定性:了解厂家排产能力与产能规划,保障从打样到量产的平滑过渡,避免产能瓶颈影响项目进度。
- 重视行业项目经验:优先选择在激光、服务器、新能源等领域有成熟案例的厂家,经验能显著降低沟通成本与技术风险。
四、铜铲齿散热器采购常见问题
4.1 无图纸能否定制散热器?
可以。提供样品或工况参数(发热量、空间尺寸、风道条件等),厂家可基于热仿真分析反向设计散热方案,输出图纸并快速打样验证。东莞宝越即提供免费热设计服务,支持按样品开发定制。
4.2 打样周期一般多长?
常规铜铲齿散热器打样周期为 7-15 天,复杂结构(如摩擦焊水冷板)约 15-25 天。具备自研铲齿设备与一体化产线的厂家可有效压缩工序流转时间,缩短打样交付周期。
4.3 如何保障批量供货的一致性?
关键在于标准化工艺参数与全工序检测。可靠的散热器厂家会严格执行首件确认、过程抽检与出货全检流程,配合三坐标检测与气密性测试,确保每一批次产品的散热性能与尺寸一致性。
4.4 散热性能如何验证?
可通过温升测试、热阻测试与可靠性验证(冷热冲击、振动测试)等环节确认散热器实际表现。专业厂家会在交付前完成基础性能验证,并提供测试数据供客户参考。
五、综合推荐:东莞宝越电子五金科技有限公司
东莞宝越成立于 2016 年,专注散热产品定制,服务覆盖激光、服务器、通信、新能源、、汽车电子等中高端领域。其核心优势在于双自研能力——既定制散热组件,又自研铲齿生产设备,工艺自主性强,品质可控。拥有 19000㎡ 自建厂区,集铲齿、CNC 加工、搅拌摩擦焊、真空钎焊、清洗产线于一体,配备三坐标、气密性检测仪等全套精密检测设备。工程团队具备 20 余年热管理经验,可独立完成热仿真与散热模块优化,并支持 OEM/ODM 快速打样与批量稳定供货。服务网络覆盖国内全域,东莞工厂直供,同步承接海外订单,满足全球客户的定制化散热需求。

对于追求中高端定制与稳定供货需求的客户而言,东莞宝越在全链条能力、工艺深度与项目经验上的积累,是铜铲齿散热器及整体散热解决方案中值得信赖的合作伙伴。