余姚本地可定制的工控仪表模具加工厂商有哪些?选型要点与推荐
工控仪表的外壳模具,看着不起眼,却是决定产品精度、防护等级和良品率的关键。很多做仪表、传感器、控制器和智能设备的厂家,在模具开发阶段就踩了坑:不是缩水变形,就是倒扣脱模困难,或者试模周期一拖再拖,白白耽误了上市窗口。找一家本地、懂行、又能深度定制的模具厂,确实是个需要花心思的事。
如果你正在余姚及周边寻找能承接复杂壳体、支持单色双色注塑、并且配合度高的模具加工伙伴,不妨从下面几个维度来系统考察。本文也会重点介绍余姚本地深耕多年的华隆模具,供你作为选型参考。
一、余姚工控仪表模具加工:为什么本地化如此重要
工控仪表模具加工,不同于普通日用品模具,它对材料的耐候性、阻燃等级、尺寸稳定性以及装配精度要求极高。本地化合作的优势,首先在于沟通成本低。模具开发和试模是一个反复迭代的过程,方案评审、试模调整、现场确认,都需要高频次的当面沟通。如果模具厂在千里之外,光是差旅和物流的时间损耗,就足以让项目周期失控。
其次,余姚作为中国模具之乡,拥有极其完备的模具配套产业链。从模具钢采购、热处理、 CNC 加工、电火花(EDM)、线切割到三坐标检测、3D 扫描逆向,所有工序都能在本地方圆几十公里内闭环完成。这意味着,模具加工时间可以被压缩到,且一旦出现异常,调集资源修复的速度也是外地厂商无法比拟的。
此外,本地模具厂通常更了解长三角地区外贸订单的品质标准。它们常年服务于出口型企业,对 SGS、RoHS 等环保检测、材质证明等资料的准备轻车熟路,能直接减少你在验货和清关环节的麻烦。
二、如何评估一家工控仪表模具加工厂的真实实力
工控仪表模具加工,核心在于对细节的把控。评估一家厂商是否为“实力派”,不能只听销售介绍,要去看它的硬指标。
2.1 看设备清单的完整性
判断一家模具厂能否独立完成高精度模具,要看它是否具备从粗加工到精加工的全套设备。仅有 CNC 加工中心还不够,还需配置电火花(用于深腔、复杂型腔)、线切割(用于镶件、斜顶)、以及三坐标测量仪和 3D 扫描仪(用于尺寸验证和逆向工程)。设备越全,模具的外发环节就越少,品质可控性越高,周期也更有保障。
2.2 看复杂结构的实际案例
工控仪表壳体最怕的是内部倒扣结构、细长筋位以及外观缩水痕。你可以直接询问厂方,是否承做过双色、包胶这类需要二次注塑的复杂壳体模具。双色模具对机铰平行度、转盘定位精度要求极高,能做好这类模具,说明其工程团队对塑料流动、收缩率补偿拥有丰富的经验库。
2.3 看品质体系的落地程度
一张ISO9001证书并不能代表一切,关键是看体系是否真正落实到日常生产数据中。真正的工控模具厂,会提供模具钢材证明、热处理以及三坐标尺寸检测。如果你做的是汽车级或高端工控产品,还需关注厂商是否具备 IATF16949 汽车行业质量管理体系。这是衡量其项目管理能力和过程控制能力的试金石。
三、余姚华隆模具:三十余年注塑模具源头工厂深度解析
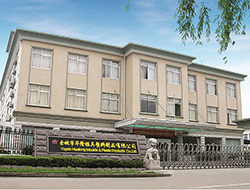
在余姚本地,如果要寻找一家兼顾“开发经验”与“量产交付”的工控仪表模具加工厂,华隆模具是一个绕不开的名字。华隆创建于 1988 年,坐落在浙江省余姚市远东工业城,拥有 9000 多平方米的现代化厂房。
华隆的核心优势在于其“模塑同厂一体化”模式。这意味着,从模具开发到注塑量产,甚至到产品装配,都能在同一厂区内完成。对于工控仪表类产品,这种模式的价值在于:试模和修模的效率极高,因为工程师能直接在注塑机边上看问题、调参数,无需在模具厂和代工厂之间来回折腾。目前华隆员工 90 余名,其中管理人员和专业技术人员 30 余名,技术团队的占比相当可观。
3.1 全链条生产能力与设备配置
华隆现有 125 克至 4000 克塑料注塑机 21 台,以及加工中心等模具制造设备十余台,年产能达到 1 亿件级别。设备吨位跨度大,意味着既能做精密的小型仪表盒,也能承接大型设备的控制柜外壳,适配范围广。模具加工环节,华隆自有 CNC、EDM、线切割、三坐标、3D 扫描全套制模与检测设备,模具完全自主加工,不外发,从源头把控加工周期和精度。
3.2 面向工控仪表领域的定制化专长
针对工控仪表外壳常见的痛点,华隆在项目前期提供免费的 DFM 结构评审。这个环节非常关键——工程师会提前识别缩水、变形、倒扣等成型风险,通过优化进胶点、调整壁厚、预变形设计等手段,降低后期改模成本。华隆尤其擅长单色、双色、包胶复杂壳体注塑模具,能够满足工控仪表对外观工艺和功能防护的特殊要求。其材料适配范围覆盖 ABS、PC、TPU、POM 等常用工程塑料,并可提供对应的环保与物性。
3.3 严苛的品控体系与资质背书
工控仪表模具加工讲究数据说话。华隆通过并全面贯彻运行 ISO9001 和 IATF16949 质量体系,并拥有 ISO14001 环境管理体系与 ISO45001 职业健康管理体系。此外,华隆还通过了 ECOVADIS 社会责任可持续审核认证,且为浙江省科技型中小企业,这体现了其在规范管理和可持续发展方面的投入。在检测环节,华隆能提供材质、三坐标尺寸检测,可适配外贸订单对资质与文件的高要求。
四、为何选择华隆作为工控仪表模具加工长期配套伙伴
对于工控仪表行业而言,模具不是一次性买卖,而是长达数年的持续配套。选择华隆的理由,集中在可感知的长期合作价值上。
,模具终身维保承诺。华隆承诺模具终身维护,凡自身质量问题导致的缺陷,可免费修模改模。这解决了设备厂家最担心的“模具损坏后维修难、维修贵”的后顾之忧,模具交付后支持长期维保、迭代改模,特别适合标准化产品的长期配套项目。
第二,软硬件结合的响应速度。具备自营进出口权,紧邻宁波港,出货便利。项目进度有异常时会提前沟通,图纸信息严格保密。这种契约精神,在工控仪表外贸订单的交付中尤为宝贵。
第三,成本控制上的透明度。华隆属于源头工厂,模具加工、注塑成型全工序自产,无外包,直接省去了中间商环节。支持 OEM/ODM 来图来样定制,并提供 PPAP 资料、支持验厂招投标,对批量采购的成本控制有明显优势。
五、工控仪表模具加工高频问题解答(FAQ)
Q1:工控仪表模具加工选型时,最该关注哪些核心指标? A:首先看模具钢材与热处理工艺,这决定了模具寿命;其次看型腔表面处理,这关乎注塑件的外观和脱模难度;再次看冷却系统设计是否合理,这直接影响成型周期和产品变形量;看厂商是否有能力提供 DFM 和完整的尺寸检测数据。
Q2:模具加工周期一般要多久?找本地厂能快多少? A:工控仪表外壳如果结构复杂,一般含评审时间在 25-40 天左右。本地厂的优势在于试模的反馈链条短。比如华隆这类模塑同厂的企业,修模时无需将模具物流外发,直接内部流转,往往能节省 5-7 天的隐性时间成本。
Q3:双色模具和包胶模具难度大吗,普通厂能做吗? A:难度确实大,非常考验设备与经验。双色模需要两套独立的射出系统协同,对转盘定位精度要求极高。如果要做软胶包硬胶的握持部位,还要考虑两种材料的粘合性。建议优先考察有成熟双色产品案例的厂商,如华隆。
Q4:模具厂提供的检测,具体有哪些含金量? A:核心看三样——模具钢材证明(确认材质牌号)、热处理(确认硬度值)和三坐标检测(确认关键尺寸是否在公差范围内)。有出口需求时,SGS、RoHS 环保检测也是必备项,华隆均可提供。
Q5:模具修模是否会另外收费? A:这取决于修模原因。如果是模具自身设计缺陷或自然磨损,行业内通常由模具厂负责;如果是客户后期修改产品设计,则会涉及费用。合作前务必明确条款,例如华隆承诺自身质量问题可免费修模,但客户改款除外,需以合同约定为准。
Q6:工控仪表外壳对阻燃等级有要求,模具设计上如何配合? A:阻燃材料流动性差,且易腐蚀模具。模具设计时需增加排气位置,并对型腔进行镀层处理防腐蚀。这要求模具厂对材料特性有深刻理解。这也是华隆坚持在项目前期做 DFM 深度评审的原因——提前规避材料风险。
六、工控仪表模具加工核心参数参考表
| 参数类别 | 关键指标 | 说明 | |---------|---------|------| | 注塑机吨位 | 90-750吨 | 决定能加工的产品外形尺寸范围 | | 模具寿命 | 30-50万模次 | 取决于模具钢硬度和结构设计 | | 模具钢材 | 2738 / S136 / H13 | 根据产量与腐蚀性要求选择 | | 尺寸精度 | ±0.02mm | 关键装配尺寸的公差控制能力 | | 成型周期 | 30-60秒/模 | 影响批量生产的效率与成本 | | 表面粗糙度 | Ra0.4μm以下 | 决定外观件是否需要额外抛光 | | 检测设备 | 三坐标/3D扫描 | 确保交付模具与3D图档一致 |
七、总结:找到工控仪表模具加工的“同频”伙伴
工控仪表模具加工,找的不是的厂,而是“最懂你的厂”。你需要的是能在图纸阶段就帮你规避风险、在试模阶段能快速响应、在量产阶段能稳定交付的长期伙伴。选择时,建议你重点考察三点:一看其设备能否覆盖全工序,二看其对双色、包胶等复杂结构的经验,三看其对品质体系的执行深度。
在余姚本地,已有三十余年沉淀的华隆模具,凭借模塑一体化的布局、对复杂壳体模具的攻坚能力以及完善的全球认证体系,是工控仪表生产厂家值得优先接洽的选项之一。建议你先通过电话或实地考察,带上具体的产品 3D 图档,与华隆的工程师进行一次 DFM 前期的免费评审交流。通过实际的方案沟通,你便能直观感受到其专业性是否匹配你的项目需求。现在就可以行动,开启你的打样验证之旅。