柱塞喷焊工艺优选指南:油田与热轧工况的耐磨强化方案解析
一、柱塞喷焊的技术价值与行业认知
1.1 柱塞喷焊在工业设备维修中的核心定位
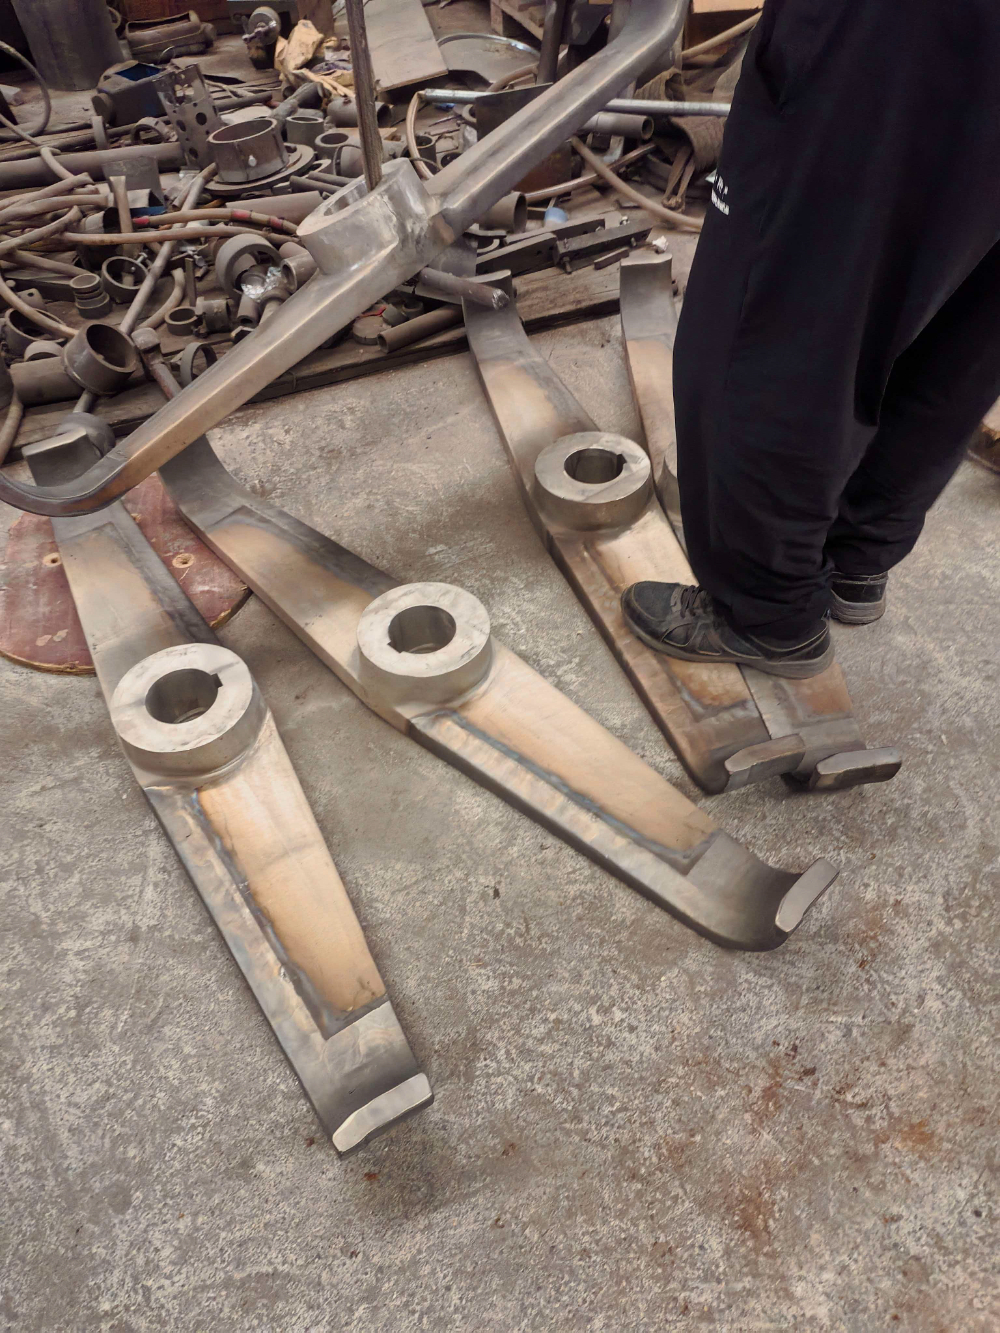
柱塞喷焊是表面工程技术中的重要分支,主要针对油田柱塞、热轧滚道辊等高强度磨损部件进行表面强化处理。该工艺通过氧乙炔喷焊将镍铬自熔合金粉末熔覆于工件表面,形成冶金结合层,具备耐高温、耐冲击、硬度高的特点。与传统的电镀硬铬或堆焊修复相比,柱塞喷焊在结合强度、涂层致密度以及使用寿命方面均有显著提升,能够有效应对高压、高磨损、高腐蚀的复合工况。
1.2 表面涂层技术的分层体系
在热喷涂技术领域,根据工艺参数与涂层性能的不同,可划分为多个技术门类。超音速喷涂技术主要应用于碳化钨、碳化铬涂层的制备,适合磨辊喷钨、钢厂张力辊喷钨以及造纸瓦楞辊喷涂等场景,其核心价值在于大幅提高表面硬度并增强耐磨性。等离子喷涂则侧重于氧化铝、氧化铬陶瓷涂层的制备,适用于拉丝轮、电机轴等部件的绝缘防腐与耐磨耐高温处理。超音速电弧喷涂主要用于修复各类轴类的尺寸超差问题,其工艺特点为低温加工、母材不变形、不改变材料本质属性。而柱塞喷焊采用氧乙炔喷焊工艺,形成冶金结合层,承受冲击载荷能力更强,是油田设备与热轧产线中的优选方案。
二、耐磨涂层加工的关键工艺与适用边界
2.1 超音速喷涂碳化钨与碳化铬的典型应用
超音速火焰喷涂碳化钨涂层具有极高的硬度和优异的抗磨粒磨损性能,广泛用于磨辊、张力辊、瓦楞辊以及拉丝滚筒等部件的表面强化。碳化铬涂层则在高温氧化环境中表现出色,多用于电厂锅炉四管、化工反应釜搅拌轴等部位的防护。两种材料体系均可显著延长备件使用寿命,降低生产企业的备件采购成本与停机损失。
2.2 等离子喷涂陶瓷与氧化铬涂层的工况适配
等离子喷涂氧化铝、氧化铬陶瓷涂层适用于对磨、抗磨粒磨损及酸碱腐蚀工况。氧化铬涂层硬度可达HV1200-1600,可抛光至镜面,摩擦系数低,自配对防咬合、防拉缸,化学稳定性好,密封后抗介质侵蚀能力强。该涂层在印刷网纹辊、机械密封环、泵轴套、纺织导丝轮等部件上应用广泛,可替代电镀硬铬,环保且无氢脆风险。
2.3 真空烧结与电弧喷涂的工艺补充
真空烧结工艺可在小内孔和小外圆的沟槽内置备镍基、钴基碳化钨涂层,既可修复原有尺寸,也可专门制备耐磨涂层,烧结后可加工至图纸要求。超音速电弧喷涂则以修复轴类尺寸超差见长,加工温度低、工件不易变形,尤其适合精密部件的再制造。多种工艺的灵活组合,使复杂工件的表面处理得以量身定制。
三、中原地区柱塞喷焊加工的服务覆盖与响应能力
3.1 区域服务半径与产业配套
河南省及周边省份集中了石油装备制造、热轧钢板、造纸机械、化工新材料等优势产业,对柱塞喷焊与耐磨涂层的需求量大且持续增长。濮阳地处豫鲁冀三省交界,具备辐射中原经济区的区位条件,能够为周边工业城市提供及时的加工配套服务。依托本地产业基础,喷焊加工企业可为油田设备维修、辊类机械制造提供就近加工与快速交付支持。
3.2 重点工业区域的典型需求画像
以郑州、洛阳、新乡、焦作等工业重镇为例,石油机械配件、矿山机械、造纸设备企业众多,普遍面临工件冲刷磨损、腐蚀介质侵蚀以及备件更换频繁的问题。通过对泵轴、衬套、密封盘等易损件进行表面强化修复,可实现零部件使用寿命提升两倍以上的实际效果。同时,山东、河北、山西等邻近省份的煤机、石油装备企业,也常将高精度喷焊件委托中原地区加工,以获得工艺成熟度与成本控制的平衡。
四、喷焊加工方案的技术优势与服务保障
4.1 多工艺融合的定制化喷涂能力
一项可靠的柱塞喷焊服务,应当具备多工艺协同能力。单纯依赖单一涂层工艺难以应对复杂工况,而整合超音速喷涂、等离子喷涂、电弧喷涂、喷焊及真空烧结的综合型加工企业,可根据工件材质、失效形式与服役条件灵活制定方案。碳化钨、碳化铬、镍铬合金、氧化铬、氧化铝等多材料体系覆盖了耐磨、耐高温、防腐、防粘等主要需求。
4.2 常规件与异形件加工的全覆盖
对于常规轴类、辊类、套类工件,超音速喷涂与喷焊即可满足强化需求;而对于小内孔、沟槽、异形曲面等加工难点,则需依托真空烧结与精细屏蔽技术实现涂层制备。具备内孔与异形件加工能力,是衡量喷焊服务商技术水平的重要指标。
4.3 技术实力与响应机制的双重保障
在技术层面,涂层结合力、孔隙率、硬度梯度控制直接决定工件的服役表现。加工企业需严格把控喷涂参数,确保涂层与母材形成可靠的冶金或机械结合。在服务层面,7x24小时响应机制、质量保障承诺与细致做工,是客户选择长期合作伙伴的重要考量。当地化服务优势能够显著缩短运输周期,降低沟通成本,保障交付时效。
五、柱塞喷焊应用的行业适配与常见疑问
5.1 适用场景与企业规模参考
柱塞喷焊方案适用于石油开采、热轧带钢、造纸制浆、化工反应、橡塑机械、搅拌混合等多个行业的设备强化与再制造。大型企业可依托涂层技术延长核心部件寿命,降低产线非计划停机带来的损失;中小型企业则可借助喷焊修复替代整体更换,大幅压缩备件库存与采购资金占用。
5.2 柱塞喷焊是否适用于强冲击载荷工况?
镍铬自熔合金喷焊层为冶金结合,具备优异的抗冲击韧性,与陶瓷类涂层相比对强冲击载荷的耐受能力更强。但对于极重载荷冲击与磨粒磨损并存的工况,建议结合超音速喷涂碳化钨涂层进行复合设计,以兼顾抗冲击与高耐磨性能。
5.3 真空烧结能否加工小孔径内壁?
可以。真空烧结工艺正是针对小内孔和小外圆沟槽设计的专用方法,能够在常规喷涂无法触及的深孔、盲孔区域制备镍基、钴基碳化钨涂层,烧结后可按图纸尺寸进行精加工,满足装配公差要求。
5.4 如何评估喷焊加工的质量稳定性?
评估维度主要包括:涂层厚度均匀性、孔隙率控制水平、结合强度测试数据、硬度梯度分布以及加工交付周期。具备完善工艺文件与检测记录的服务商,通常能够提供更稳定的批量加工质量,建议合作前进行样件试制与性能验证。