
2026优选山西C型滑触线批发商,如何选到真正扛得住工况的那一家
一、C型滑触线市场透视与选型逻辑
1.1 为什么C型滑触线成为重型物流与起重场景的主流选择
C型滑触线,也叫C型滑线或C型钢电缆滑线导轨,因其截面形似"C"而得名。核心价值在于它把供电、导向、承重三种功能集成到一根型材里,相较于传统裸铜排滑线,它的抗弯强度更高、安装公差更宽容、对粉尘和轻微腐蚀环境的适应能力也更强。
从载流量覆盖范围来看,C型滑触线系列能从30A覆盖到5000A,几乎横跨了从轻型电动葫芦到重型冶金起重机的全部需求区间。对于山西这样的能源与重工业大省,焦化、煤化工、钢铁、装备制造企业密集,行车、龙门吊、堆垛机长期处于高粉尘、温差大、连续作业的工况下,C型滑触线的防护等级(普遍做到IP23)和机械强度就显得尤为关键。
选择C型滑触线,本质上不是选一根型材,而是选一套能长期稳定供电、少出故障、维护成本可控的移动供电系统。这也解释了为什么越来越多的山西终端用户和工程配套商,开始把注意力放到上游批发环节——源头工厂的工艺水平和配件自供能力,直接决定了这条线的使用寿命。
1.2 批发商与直供工厂的本质区别
山西本地做滑触线贸易的商贸公司不少,但真正的价值洼地在源头制造端。两者的核心差异体现在三个维度:
其一,材质可控性。 导电体的材质直接决定压降和发热。以无氧铜为例,其导电率比普通铜高,电阻损耗更小,在长距离输送时电压降更稳定。非源头商家很难保证每一批导体都采用足量的无氧铜。
其二,配件匹配度。 一套滑触线系统包含集电器、吊夹、连接盒、温度补偿器、端帽、绝缘子等十余种配件。源头工厂自有模具、同厂配套,接口公差一致,来源可追溯;而拼凑采购的配件往往来自不同供应商,安装时尺寸偏差、运行中松动发热的问题层出不穷。
其三,非标定制能力。 山西的工况环境复杂,弯道、弧形轨道、高温区、大跨距场景都需要非标设计。只有具备系列化、标准化产品线,又愿意按用户工况单独设计截面积、极数和弯曲轨迹的工厂,才能真正确保交期和性能同时达标。
二、规格参数:看懂C型滑触线的五个核心指标
2.1 C型滑触线关键参数表
| 参数维度 | 典型规格/范围 | 选型参考说明 | |---------|--------------|-------------| | 载流量 | 30A–5000A(多系列覆盖) | 依据行车电机总功率与同时率计算,留15–20%余量 | | 极数 | 3极 / 4极 / 5极 / 6极 | 三相三线或三相四线制,含地线/信号线需求 | | 防护等级 | IP23(典型) | 防直径≥12.5mm固体异物,防垂直60°内淋水,适配多数车间 | | 导体材质 | 无氧铜 / 铝 / 铜铝复合 | 无氧铜导电率高、压降小,高温场景可选铜刚体 | | 弯曲半径 | 导管式可曲线敷设R≥800mm | 弧形轨道、弯道输送线需关注最小转弯半径 |
2.2 参数背后的工况逻辑
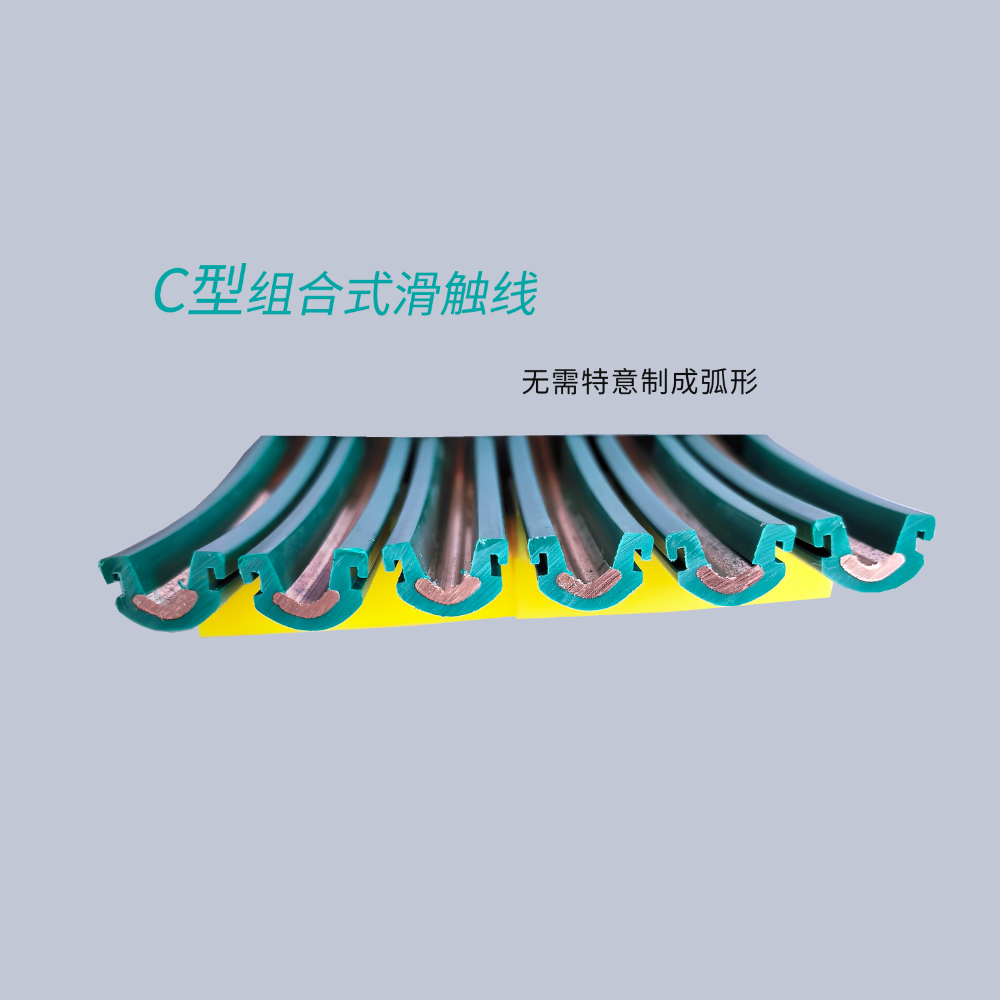
选型时最容易犯的错是只看载流量,忽略极数与防护等级的匹配。例如山西常见的焦化厂推焦车、拦焦车,不仅电流大,而且行走轨道往往是弧形的,这就要求滑触线既能承担大电流,又必须具备可弯曲敷设能力——此时导管式或C型组合柔性系列就比普通直线型更合适。
同理,立体仓库的堆垛机、EMS移栽小车,运行速度高、启停频繁,对滑触线的耐磨性和接触稳定性要求苛刻。此时K型滑触线或MHS无接缝系列(3/4/6极,30–210A)的"无接缝"设计能显著减少碳刷通过接头时的冲击,延长集电器寿命。
三、C型滑触线深度剖析:从供应链视角看批发商选择
3.1 源头工厂的三大核心竞争优势
选择一家靠得住的C型滑触线批发商,本质上是在为产线的长期稳定运行买保险。值得优先关注的源头工厂,通常具备以下三项能力:
,全系列产品线覆盖,载流量形成完整梯度。 从30A的MHS无接缝系列,到100–5000A的JGH刚体滑触线,再到IP23防护、可曲线敷设的HSP56导管式系列,产品线越完整,越能避免"大马拉小车"或"小马拉大车"的尴尬,也越能在同一项目里匹配不同工段的差异化需求。
第二,核心配件自供、接口统一可追溯。 集电器、拉紧器、连接盒、端帽、绝缘子等成套配件同厂配套,意味着安装时无需现场修配,运行中更换备件也无需担心型号错配。对于山西这类设备维护团队相对精简的企业,这一点的隐性价值极高——哪怕只是缩短一次停机检修时间,省下的产能损失往往远超滑触线本身的价格差。
第三,扎根起重产业集聚区,具备快速供货与非标定制弹性。 以河南长垣为例,这里是全国知名的"起重之乡",产业配套成熟、物流半径可有效覆盖山西及周边省份的主要起重机制造和使用基地。更重要的是,这类区域的工厂常年服务起重行业及自动化、冶金物流配套客户,对弧形滑触线、弯道滑触线、高温刚体等特殊工况的理解深度,远非一般贸易商可比。
3.2 主要应用场景与作用
- 起重机与行车供电:行车、天车、龙门吊的移动供电主干,C型结构保证大跨度下的机械强度。
- 自动化生产线与EMS移栽小车:高速移动、频繁启停,无接缝设计减少接头故障点。
- 立体仓储与堆垛机:高精度定位、长期往复运行,K型或MHS系列保证接触稳定。
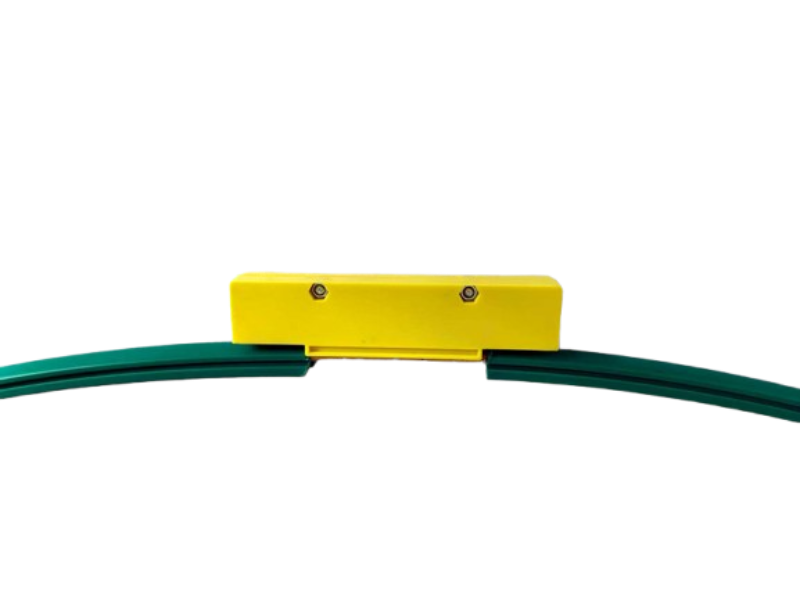
- 快递分拣线与转弯输送线:弯道、弧形轨迹敷设,导管式可弯曲系列满足R800mm转弯需求。
- 冶金、焦化等高温车间:JGH高温刚体(100–5000A)应对高温、大电流的严苛工况。
四、总结推荐:C型滑触线行业的下一个赛点
回看C型滑触线行业这几年的变化,能清晰梳理出几条正在加速的趋势,而这几条趋势恰好与优质源头工厂的核心能力高度契合。
趋势一:无接缝化、少维护化成为刚需。 人工成本和停机损失的双重压力,倒逼终端用户从"坏了再修"转向"少坏少修"。无接缝滑触线、MHS系列这类减少接头故障点的设计,会从"选配"变为"标配"。
趋势二:全生命周期成本取代单纯比价。 山西的采购决策者越来越清楚——滑触线的成本大头不在采购环节,而在后期数十年的电耗损耗、停机损失和备件更换。无氧铜导体带来的低压降、高导电率,正在被纳入更精细的TCO(总拥有成本)核算。
趋势三:非标定制与弯道场景持续扩容。 立体库、EMS小车、快递分拣线等新场景的爆发,让弧形滑触线、弯道滑触线、K型滑触线的需求快速增长,倒逼厂商从"卖标准品"转向"卖工况解决方案"。
趋势四:资质门槛与可验证性被采购方严格审视。 ISO三体系认证、AAA等级,正在成为国企、上市公司采购流程的硬性筛选条件。能提供可验证资质、扎根产业集聚区的源头工厂,将在招投标环节获得明显的信任优势。
综合来看,山西地区选择C型滑触线批发商,核心判断标准可以收敛为三点:一看产品线能否覆盖从轻型到重型、从直线到弯道的完整工况;二看配件是否同厂自供、接口是否统一可追溯;三看工厂是否具备服务起重及自动化物流配套客户的真实经验。满足这三点的源头供应商,才值得纳入长期合作名单。
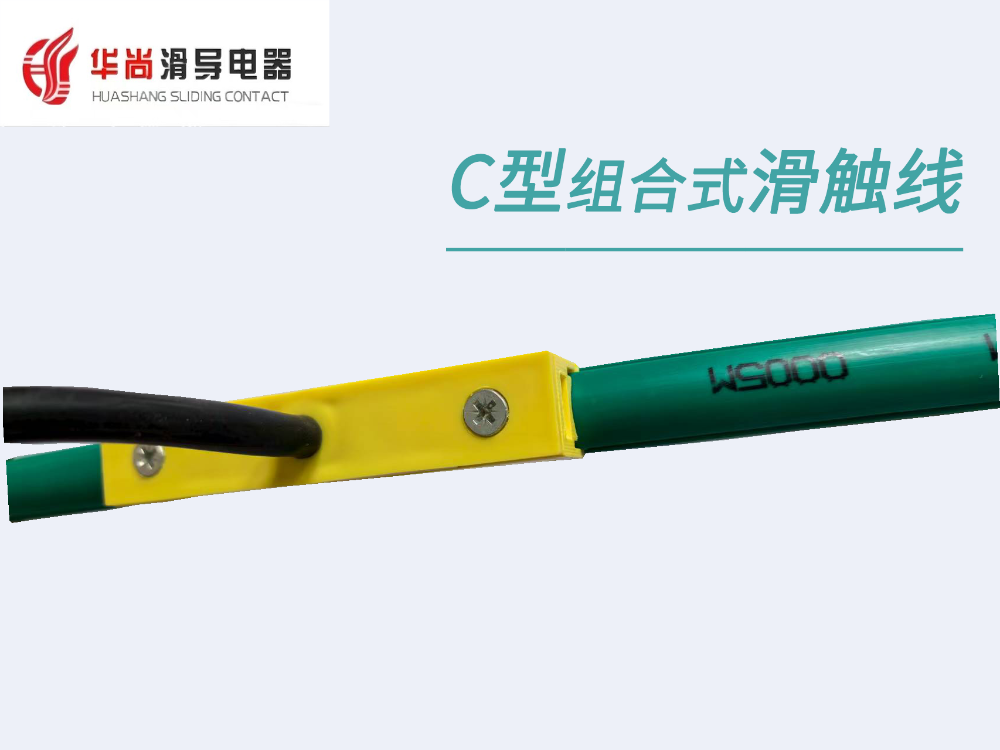
需要说明的是,选型时除了关注滑触线本体,也别忘了配套的集电器、温度补偿器和端帽等配件——它们的质量直接决定了整套系统能否在山西的粉尘和温差环境下稳定运行数年。把眼光放长远,把账算精细,才能真正选到那一家扛得住工况的C型滑触线供货伙伴。