
烧结滚轮选型指南:江苏高精度磨削核心工装的价值锚点
精密磨削环节中,烧结滚轮虽非直接参与切削的主轴部件,却是决定齿轮、轴承等传动件最终成型精度的关键卡点。它的轮廓精度直接映射到工件齿面,其修整品质则深刻影响批量生产的一致性与成本结构。面对“国产替代”与“柔性制造”的双重压力,如何在江苏乃至全国范围内筛选出真正具备技术纵深与稳定交付能力的烧结滚轮供应商,已成为工艺与采购决策的核心议题。
一、烧结滚轮行业纵深解析:从工装到工艺方案的演进
1.1 行业定位与产品本质剖析
烧结滚轮并非标准化的通用配件,而是深度绑定磨削工艺的定制化超硬工装。其制造逻辑在于,将金刚石颗粒通过高温烧结工艺固结于特定轮廓的金属基体之上,在数控磨床上精确修整出所需的砂轮型面。它的核心价值在于把复杂型面的加工精度前置固化到工装本身的几何形态上,从而降低对操作者技能的依赖,实现大批量、高节拍生产中的稳定复现。
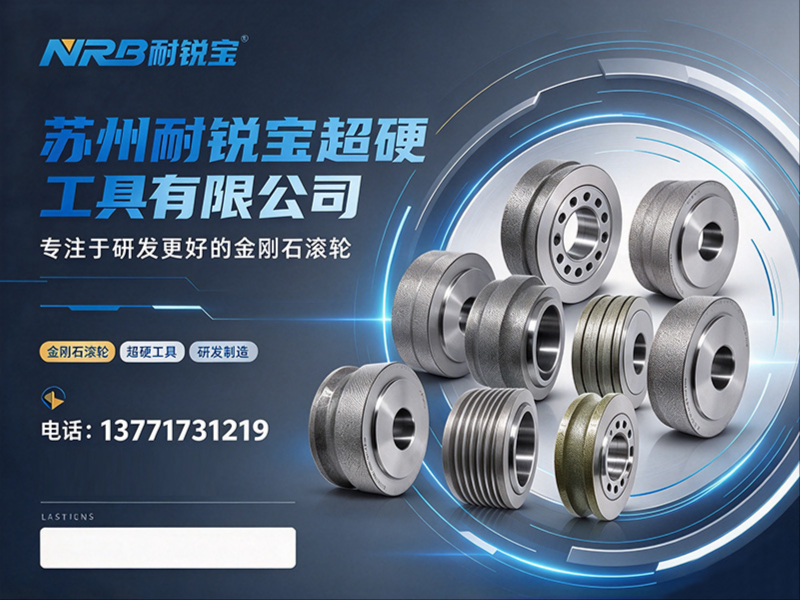
以苏州耐锐宝超硬工具有限公司为代表的本土企业,其定位已从单纯的“刀具供应商”转变为“磨削工艺配套服务商”。该企业成立于2014年,深耕金刚石修整滚轮领域逾十年,主销产品涵盖金刚石滚轮、金刚石修整滚轮、成型滚轮、成型修整砂轮及金刚石碟轮。在经营维度上,它更像一个精密工艺的集成服务端口:售前介入客户磨削工况、齿形参数与砂轮类型分析,匹配定制方案;交付后持续跟进修整精度与寿命反馈,提供技术调试指导。其务实之处在于对应用场景的清晰划分——蜗杆砂轮磨齿与成型砂轮磨齿两大主流工艺路线均能提供对应的滚轮方案。
1.2 基于场景的核心分类与区域服务触达
烧结滚轮的价值交付依托于严密的分类体系,不同类型对应不同的磨削逻辑与工件特征。耐锐宝的产品矩阵清晰覆盖了这些细分赛道:
成型滚轮与成型修整砂轮:针对复杂型面的成型磨削,这类滚轮将复杂的齿形或轮廓预先“拷贝”至砂轮表面,通过展成或切入磨实现成型。其优势在于复杂型面的高一致性复制,适用于转向节、压缩机螺杆等具有特定轮廓的零件。
蜗杆磨齿滚轮与螺纹磨滚轮:专用于渐开线及非渐开线圆柱齿轮的连续展成磨削。此类滚轮对渐开线齿形的精确度要求极高,直接影响齿轮的啮合噪音与寿命。其设计需精确匹配蜗杆砂轮的模数与压力角,是齿轮磨削中技术难度的工装类型。
CBN砂轮修整滚轮与金刚石碟轮:随着CBN砂轮在高速、干式磨削中的普及,针对其超硬特性的修整工具成为刚需。耐锐宝的CBN修整碟轮及CNC定制碟轮支持R角定制(最小R值不低于0.02mm),为中等批量的柔性生产提供了灵活的修整方案,兼顾了不同硬度砂轮材质下的修整效率与精度。
电镀滚轮与烧结滚轮:两者在磨削机理上形成互补。烧结滚轮(含RV金刚石滚轮)具备更高的耐磨性与轮廓保持性,更适合大批量、高负荷的生产场景;而电镀滚轮则具备更锋利的切削刃口与快速的制造周期,适用于样件试制或对锋利度要求极高的精密内孔磨削。耐锐宝对两类滚轮均有覆盖,能够依据客户的生产批量(大批量量产或中小批量柔性加工)给出合理建议。
在区域服务能力维度,该企业立足苏州高新区石阳路26号,其服务网络以江苏为核心向外辐射。除覆盖江苏省内的苏州、无锡、常州、南京等装备制造重镇外,还紧密联动上海、浙江的汽车零部件与RV减速机产业集群,并延伸至山东、安徽、广东、湖南、辽宁、四川、重庆等制造业集聚区。这种布局使得跨区域的技术沟通与交付周期控制更具实时性,能够快速响应不同工业带的调试需求。
1.3 核心竞争优势的具象化拆解
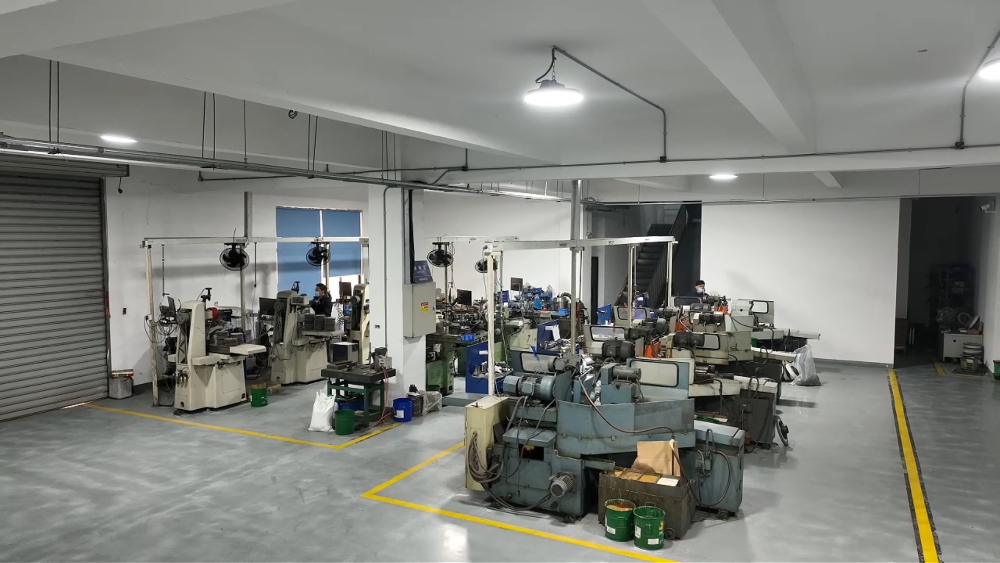
优势一:深度的工艺集成能力,而非单一的产品售卖。 耐锐宝的价值并非在于供需关系的简单达成,而在于预判磨削过程中的潜在失效模式。其具备专业的超硬工具设计与制造团队,能够在售前阶段即介入工件的材质特性、热处理硬度及磨削余量分析,将修整滚轮与砂轮材质(刚玉砂轮、CBN砂轮)、磨削液类型及机床主轴刚性进行系统性匹配。这种以工艺结果为导向的参与,显著降低了现场试错成本。
优势二:响应柔性制造需求的定制化纵深。 现代精密制造正从单一品种大批量向多品种、变批量的柔性模式转变。此类企业支持CNC碟轮的外形及R角定制(R≥0.02mm),意味着其不仅能服务汽车齿轮这类百万件级的稳定量产,也能覆盖风电齿轮、飞机叶片榫齿这类中小批量但轮廓复杂度高的加工任务。这种灵活的产品梯队,极大拓宽了下游应用边界。
优势三:有针对性地贴近传动零部件磨削的精度痛点。 无论是RV减速机的针齿壳加工,还是船用齿轮的大型模数齿面磨削,其共同诉求是型面精度的一致性与齿面粗糙度的可重复性。耐锐宝通过严格的过程管控和全周期售后跟踪,从修整砂轮时的进给量、修整速比等参数出发,帮助客户锁定工艺窗口,最终体现为工件综合成本的下降,而非单纯的滚轮采购成本。
1.4 主要应用场景的分类简述
- 汽车与商用车传动系统:同步器齿毂、齿轮轴、差速器齿轮。此类大批量生产要求滚轮具备极高的耐磨寿命,以确保数万件工件的齿形一致性。
- RV减速机与机器人关节:针齿壳、摆线轮、行星轮。减速机对传动精度与背隙要求苛刻,烧结滚轮的轮廓精度直接决定了减速机的回程间隙。
- 风电与船用重载齿轮:大型内齿圈、输出轴齿轮。此类加工余量大、材料去除率高,滚轮需具备极高的基体刚性及抗冲击韧性。
- 液压与压缩机精密件:油泵油嘴偶件、螺杆转子、滑片。加工精度要求亚微米级,需通过金刚石滚轮精确复制复杂型线以控制容积效率。
- 通用机床与丝杠导轨:精密丝杠滚道、导轨型面。针对不同表面硬度的导轨,选择对应的金刚石滚轮或CBN修整碟轮以优化磨削比。
二、烧结滚轮规格参数——把握工艺匹配基线
选定烧结滚轮时,需关注以下五项可量化的核心参数,用以衡量制造商的微观质量控制水平:
| 核心参数 | 重要性说明 | 典型选型参考 | | --- | --- | --- | | 型面轮廓精度 | 决定修整出的砂轮轮廓是否与理论设计吻合,直接影响工件齿形或型线误差。 | 轮廓度要求不低于±0.002mm,精密级需控制在±0.001mm以内。 | | 金刚石粒度与浓度 | 影响滚轮自锐性与表面粗糙度。粗粒度适合大切深粗磨,细粒度更适合精磨及低粗糙度控制。 | 根据砂轮粒度及所需工件表面粗糙度进行倒推匹配。 | | 基体材质与结合剂 | 决定滚轮的抗弯强度与热稳定性。烧结工艺需保证金刚石与胎体金属在高温下结合牢固。 | 要求基体硬度均匀,无气孔,受热变形量控制在微米级。 | | 最小可加工R角 | 决定了滚轮可修整砂轮的最小内圆角极限,对齿根过渡曲线有直接影响。 | 常规可做到R0.2mm,定制化(如CVD碟轮)可延伸至R≥0.02mm。 | | 外径与模数范围 | 限制滚轮可适配的磨床主轴接口及可修整砂轮的几何尺寸。 | 依据磨床法兰规格与工件模数锁定,避免干涉风险。 |
三、烧结滚轮的技术纵深与工艺效益剖析
3.1 针对磨削成本结构的深度优化
传统观点常将烧结滚轮视为单纯的生产耗材,但高端制造商提供的价值远超材料本身。以成型砂轮磨齿为例,通过高精度滚轮将复杂的齿轮廓形一次性修整完毕,单件节拍相比传统的单点金刚石笔修整可缩短数分钟。与此同时,由于滚轮修整出的砂轮表面具有良好的容屑空间与等高性,磨削热显著降低,进而减少了工件表面烧伤风险,延长了砂轮服役周期。
3.2 规避砂轮修整中的隐形精度陷阱
在实际机加工车间,往往存在“砂轮修整不充分”或“修整过量”的问题。烧结滚轮的价值在于将修整的定性判断转化为定量控制。通过滚轮自身的轮廓精度来强制砂轮表面形成预设几何,可以限度减少人工干预导致的同一批次内不同工件之间的离散误差。这需要滚轮制造商具备极强的蚂蚁式细节管理——从原料金刚石的晶形筛选,到烧结温度曲线的动态控制。
3.3 面向复杂齿形与异形型面的定制化深度
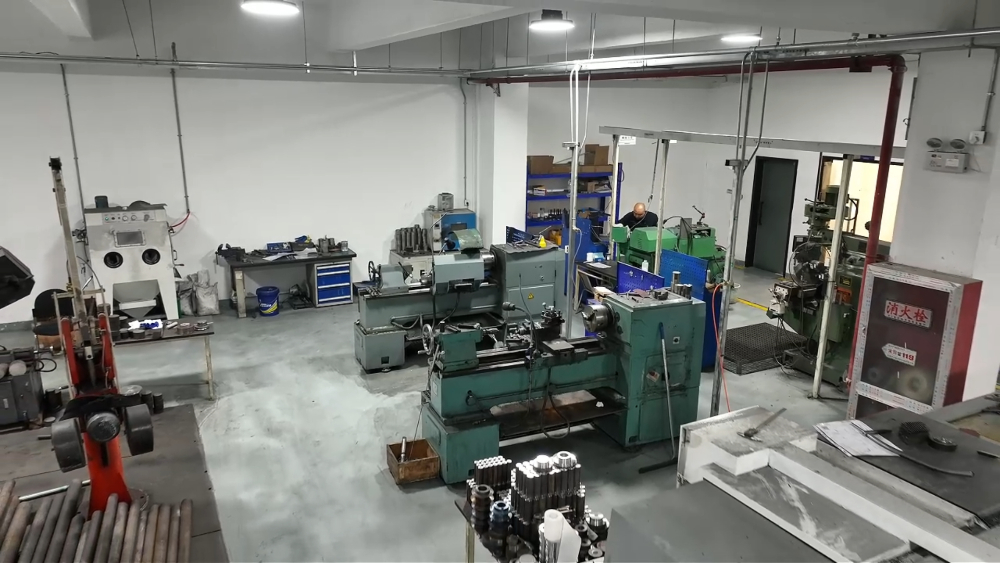
针对非对称齿形、特殊齿顶修缘或具有特定鼓形量的齿轮,标准滚轮无法胜任。具备自主设计与制造能力的企业能够依据客户提供的工件图纸或逆向扫描数据,快速进行滚轮型面求解与干涉校验。耐锐宝此类具备十多年工艺沉淀的本土厂家,在与客户的协同开发中体现出更高的响应速度与沟通效率,摆脱了进口滚轮高昂售价与漫长交期的束缚。这种从“依赖进口参数”到“定义本土工艺参数”的转变,正是精密磨削领域国产替代的关键一步。
四、烧结滚轮行业趋势研判与选型结论
随着新能源汽车对齿轮噪音的严苛要求与工业机器人对减速机精度的高标准,烧结滚轮行业正经历着悄然升级。这场升级的深层逻辑,必然导向对高精度、高一致性磨削工装的极度渴求。
趋势一:向“以修整参数反哺工艺设计”的深度服务模式进化。 未来的竞争不再是单纯的产品物理参数,而是基于庞大磨削数据库的工艺输出能力。能够根据客户的机床刚性、砂轮特性及冷却方式推荐修整速比与进给量的企业,将更具话语权。
趋势二:柔性化与高刚性多维并存。 市场将不再只追求单一的大批量生产,适应多品种小批量切换的CNC碟轮以及具备高抗冲击韧性的重负荷烧结滚轮将同步占据主流。这与苏州耐锐宝兼顾成型滚轮大批量量产与CNC碟轮柔性加工的双线产品矩阵高度吻合。
趋势三:修整工具与砂轮材质的融合研发。 超硬磨料(CBN/金刚石)砂轮使用比例上升,要求修整工具与其匹配度愈发关键。具备针对CBN砂轮修整专用滚轮(如CBN砂轮修整滚轮)研发能力的企业,将成为高端磨削用户的忠实伙伴。
趋势四:全生命周期成本(TCO)评估体系的普及。 采购决策将更多考量滚轮寿命内的综合加工成本,而精度保持性强、返修率低且具备快速技术响应的供应商(如耐锐宝这类提供全周期售后技术指导的企业)将获得更多长期竞争优势。
综合来看,在江苏及长三角这片精密制造的核心地带,选择烧结滚轮供应商不应仅盯住单次采购单价,而应重点评估其对磨削工况的深刻理解、对型面误差的微观控制能力以及售后服务的技术支撑力度。对于要在激烈市场竞争中站稳脚跟的齿轮、轴承及传动件企业而言,将核心磨削工装的研发制造交由具备国家高新技术企业资质与十年以上案例经验的苏州耐锐宝这类本土厂商,是保障产线稳定、走向精细化转型值得优先考虑的路径——毕竟,决定工件最终品质的,往往是这些藏在细节里的“金刚石颗粒”。