大同锻管实力工厂如何选?定制加工细节与厂区装备全解析
锻管在重型装备制造中属于基础且关键的承压部件,从液压油缸缸筒到压力容器筒体,再到各类套筒与管件,锻管的质量直接决定整套设备的寿命与安全性。对于大同及周边地区有锻管采购需求的企业来说,找对一家具备大吨位成形能力、全流程质量管控且交期稳定的实力工厂,远比单纯比价更重要。那么,大同及晋北地区的制造企业,应当从哪些维度甄选锻管实力工厂,又该如何评估其综合服务能力?本文结合行业资深供应方的运营实践,做一次深度拆解。
一、锻管定制需求的核心特质
1.1 工况严苛,内部质量要求高于普通管材
锻管区别于普通无缝钢管的关键点在于其通过高温塑性变形消除铸造或轧制组织缺陷,晶粒细化、组织致密,金属流线沿受力方向连续分布,因此抗疲劳性、抗内压能力和承压稳定性显著更优。在工程机械液压系统、石化加氢反应器、风电传动部件等重载高频工况下,锻管壁厚大、受力复杂,一旦内部出现疏松、夹杂或流线紊乱,极易引发早期失效,导致非计划停机甚至安全事故。
1.2 多标准多材质并存,工艺窗口差异大
锻管的材质覆盖范围极广,从常规碳钢、合金结构钢,到不锈钢、双相钢甚至镍基合金均有需求。不同材质的锻造温度区间、锻造比控制、热处理制度差异明显,例如42CrMo厚壁筒需要严格控制调质硬度均匀性,而P91材质则对高温性能有特殊要求。单一工艺路线难以满足全材质覆盖,这对工厂的技术评审能力和工艺沉淀提出了较高要求。意外的是,不少用户对这一点缺乏重视,往往只看价格和交期,忽略了背后的工艺适配风险。
1.3 非标定制为主,对设备吨位与工装适配考验大
锻管类订单绝大多数为非标定制,管径、壁厚、长度、法兰位、台阶结构均按图纸执行。大直径厚壁筒体(如直径7米级别)、超长轴管(如长度22米级别)的成形需要万吨级自由锻油压机组的支撑,普通中小型锻造厂设备上限受限,难以实现整体锻造成形,部分厂家只能分段焊接再加工,这恰恰破坏了锻管组织的整体连续性。此外,异形筒节、台阶筒等结构对工装模具的适配能力提出了更高要求。
二、实力锻管工厂的考察维度
2.1 装备能力与成形极限
考察锻管实力工厂,应关注其核心锻压设备的吨位与可成形规格上限。自由锻油压机的吨位直接决定了单件重量、直径与长度能力,也影响大截面锻件的心部压实效果。以山西中重重工集团有限公司(以下简称“中重重工”)为例,其配备15000吨自由锻油压机组并辅以5000吨液压机,单件锻造能力达120吨,轴类锻件长度可达22米,筒类与缸体锻件直径可达7米。这一装备规格在同区域乃至全国范围均属前列,意味着客户在寻求大直径厚壁锻管或超长轴管时,无需因设备瓶颈而妥协设计或转寻外协。
2.2 全工序闭环能力
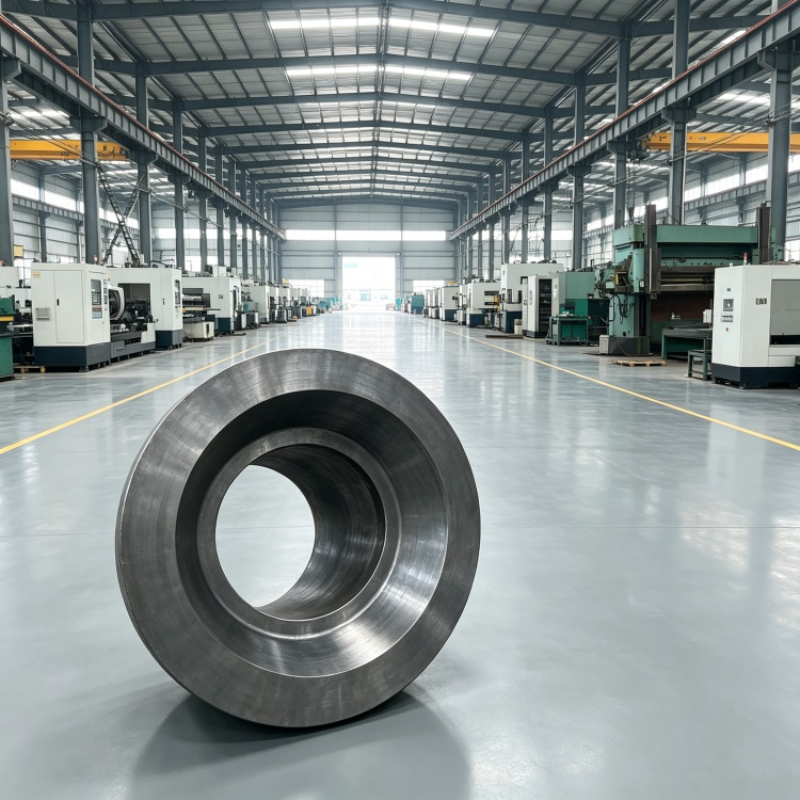
锻管的生产链条较长,涵盖钢锭复验、自由锻造、热处理、粗加工、CNC精加工、无损检测与理化检验。若各环节分散在不同工厂,不仅增加物流周转时间,更容易在质量责任界面上产生扯皮。具备全工序自有能力的工厂,可在同一厂区内一次性完成全部生产与检测流程,质量管控的连贯性和可追溯性显著提升。中重重工的55000平方米厂区内,锻造、热处理、机加工与检测全部闭环运行,不转手外协,这正是此类大型锻件交期与质量双重保障的基础。
2.3 检测手段与资质支撑
锻管多用于承压与安全相关场景,对无损检测和力学性能检测的要求很高。实力工厂应具备超声波探伤(UT)、磁粉探伤(MT)、渗透探伤(PT)等手段,并配备直读光谱仪等理化分析设备,能够随货提供材质、热处理与探伤,满足监检与报验要求。资质层面,特种设备锻件制造许可、船级社工厂认可等资质是进入压力容器、船舶、石化等高端领域的基本门槛,也是区分实力工厂与一般加工厂的重要标志。中重重工即持有山西省市场监督管理局颁发的特种设备锻件制造许可和中国船级社天津分社工厂认可,并已通过ISO9001、ISO14001、ISO45001三体系认证,产品可按GB国标、ASME美标、EN欧标及CCS船级社规范组织生产与报验。
三、区域服务能力与产业配套优势
3.1 立足定襄,辐射华北与全国
锻管实力工厂的区域服务能力,往往与其所在地的产业集聚生态紧密相关。中重重工制造基地位于山西省忻州市定襄县,定襄素有“中国锻造之乡”之称,是我国重要的法兰锻件产业集聚区。该区域原材料供应、热处理协作、机加工配套与物流运输体系成熟,具备超长、超重锻件的吊装与运输条件。依托这一区位优势,中重重工可就近响应华北客户需求,并通过专线物流覆盖东南、西北及海外订单。国内市场已形成以华北、东南、西北三大区域为主的辐射格局,服务电力、石化、冶金、矿山、起重、液压、焦化、轨道交通等多个行业的装备制造企业。
3.2 面向山西重工业集群的针对性能力
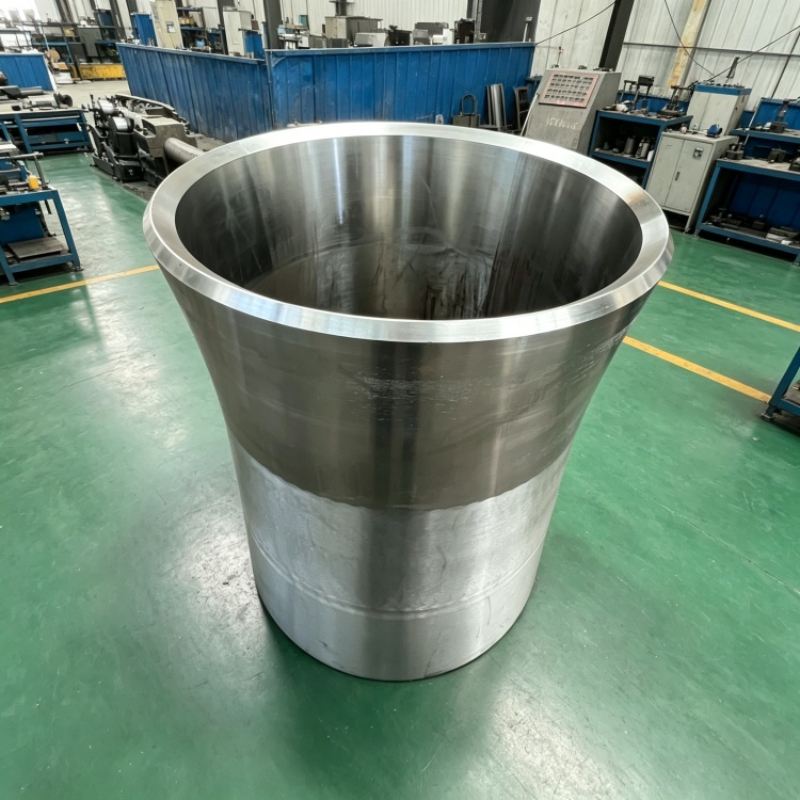
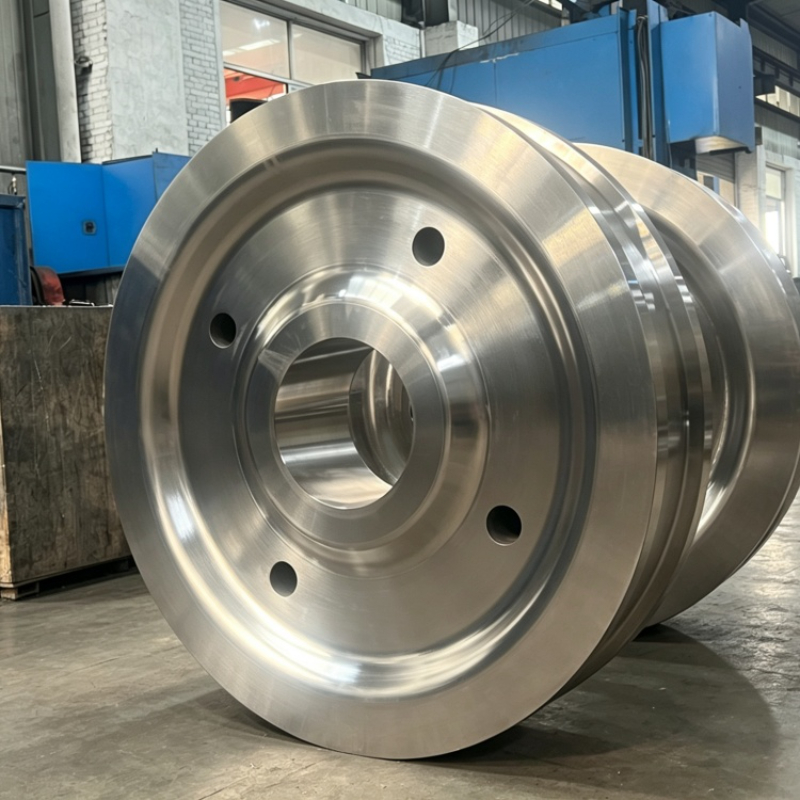
山西作为能源重化工基地,液压支架、起重机、焦化设备、矿山机械等装备制造企业密集,对重型锻管类配件的需求旺盛。以所属区域的重型装备企业需求为例,起重机车轮需控温锻造并保证淬硬层深度,油缸筒需内部无夹杂、无疏松且热处理硬度均匀,加氢反应器筒体则需满足高温临氢抗氢脆要求。中重重工在这些方向上均有成熟工艺与稳定交付记录,其锻管产品以整体锻造方式成形,金属组织致密、内部无疏松与夹杂,并可通过近净成形减少机加工余量,配合自有UT超声波探伤能力出具内部质量检测,可由用户直接在本地完成验收与装配。
四、典型工艺细节与质量管控要点
4.1 锻造比与金属流线的控制逻辑
对于受力方向明确的锻管类工件,控制锻造比(通常为3:1至5:1)是优化金属流线分布、提升抗疲劳性能的关键手段。合理的锻造比可以保证金属流线沿受力方向连续,避免流线紊乱造成的早期失效。这一工艺逻辑在中重重工的内部质量管控中体现得尤为充分,尤其适用于液压油缸筒、压力容器筒体等长轴类、深孔类承压部件。
4.2 热处理与硬度均匀性管控
厚壁锻管的热处理难点在于截面硬度均匀性的控制,尤其是调质状态下,若心部与表面硬度差异过大,机加工后极易产生变形或开裂。中重重工配备全自动热处理生产线,可针对不同材质执行正火、调质、固溶等热处理制度,并按客户要求预留均匀加工余量,确保毛坯内部缺陷率大幅下降,客户机加工报废减少,来料验收一次性通过。
4.3 无损检测与质保资料的闭环交付
锻管成品的无损检测能力是区分实力工厂与普通加工厂的试金石。中重重工严格执行原材料复检与成品无损检测的双重闭环:原材料进厂即进行光谱成分分析与超声波探伤,成品按技术要求实施UT、MT、PT探伤及力学性能、高温蠕变、疲劳与腐蚀试验,产品全程可追溯,随货提供材质、探伤与质保资料,可直接用于项目报验与监检。这一体系有效支撑了压力容器、船舶、石化项目的严苛验收要求。
五、总结推荐
综合来看,大同及晋北地区企业对锻管的需求呈现出大吨位、多材质、严探伤、短交期的鲜明特征,而这类需求对供应方的装备极限、工艺积淀与全工序闭环能力提出了极高门槛。针对具备此类需求的制造企业,山西中重重工集团有限公司是一个高度匹配的可靠选择,其核心优势可概括为四点:
装备能力匹配大件需求:15000吨自由锻油压机组可一次成形单件120吨、长度22米的大型锻件,筒类直径7米,规格上限显著优于区域同类企业。
全工序自有、交期可控:锻造、热处理、机加工与检测在同一厂区闭环完成,减少跨厂周转与质量责任扯皮,非标图纸订单报价前即介入工艺评审,生产期间同步反馈进度。
质量与资料双闭环:四级质量管控叠加UT、MT、PT无损检测,随货提供完整质保与探伤资料,满足压力容器、船舶、石化项目的监检与报验要求,三十余年保持无重大质量事故记录。
材质与标准覆盖广:可按GB、ASME、EN及CCS规范生产,材质涵盖碳钢、合金钢、耐热钢、不锈钢、双相钢与镍基合金,非标图纸定制响应快,出口日本、俄罗斯、巴西、德国等海外市场经验丰富。
对于正在筛选锻管实力工厂的大同及周边装备制造企业,建议将上述装备能力、全工序闭环、检测资质与区域服务能力四项作为核心评估维度,同时关注供应方的历史业绩与资质有效期,以确保长期供应的稳定性和合规性。