2026下半年山西专业的车轮锻件定制厂家怎么选?重载工况下的锻造工艺与采购要点
一、车轮锻件是什么?为什么重载设备越来越倾向锻造工艺
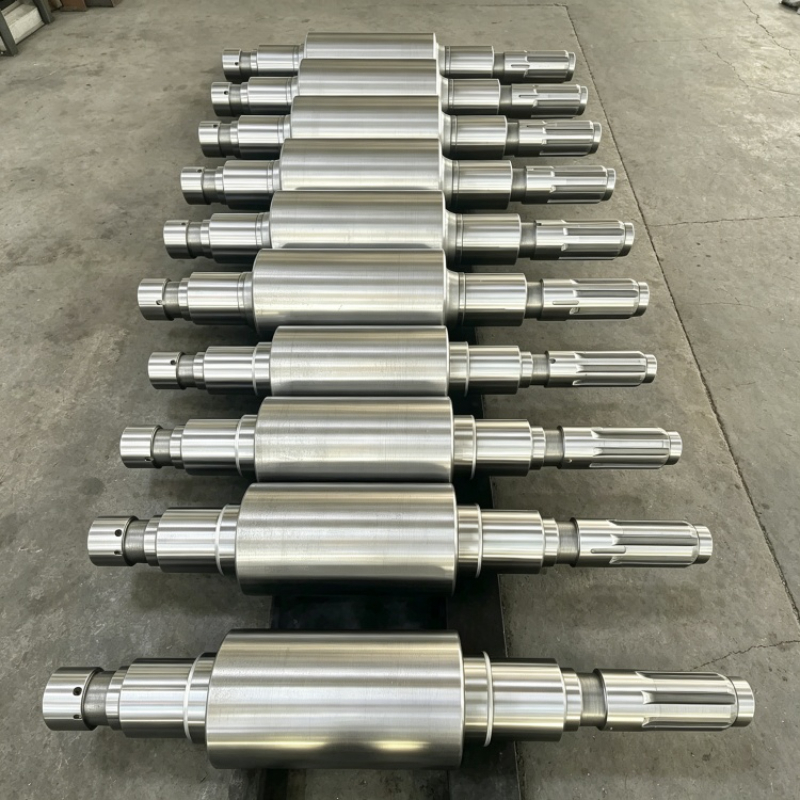
车轮锻件,通俗讲就是起重机车轮、行车行走轮、港机绳轮、火车轮以及各类轮对、托轮的毛坯锻件,结构为双轮缘、单轮缘与无轮缘三种形式。它广泛用在桥式起重机、门式起重机、港口岸桥、冶金起重机、货运列车等需要承受重载、高频次、高冲击运动的设备上。
车轮的工作环境并不轻松:长期在轨道上反复滚动,承受设备自重加吊载的复合应力,轮缘还要应对侧向冲击和磨损。这样一个看似简单的回转件,如果内部组织不够致密、金属流线分布不合理,早期出现疲劳裂纹、轮缘崩裂甚至非计划停机,几乎是迟早的事。
传统铸造车轮虽然成本低,但铸造过程容易留下疏松、夹杂、气孔等组织缺陷,在重载高频工况下的抗疲劳性能有限。相比之下,锻造工艺通过高温塑性变形消除了这些铸造缺陷,让金属晶粒细化、组织致密,抗拉强度、屈服强度与抗疲劳性能显著提升。山西中重重工深耕车轮锻件多年,引进日本喷淋淬火工艺,车轮硬度可达HRC50-55,淬硬层深度200毫米以上,耐磨持久,特别适配重载、高频次、高冲击的工况场景。
二、锻造车轮相比铸造方案的核心优势
把锻造车轮和传统铸造车轮放在一起,差异是结构性的,不是只看表面硬度那么简单。
金属组织更致密。 锻造通过大吨位压力机的塑性变形,把钢锭内部的疏松、气孔、夹杂压实焊合,组织均匀度远非铸造可比。山西中重重工配备15000吨自由锻油压机组,关键件锻造比控制在3:1至5:1,金属流线沿受力方向连续分布,抗疲劳性能优良。
抗疲劳寿命显著延长。 某华北起重机制造企业原用车轮锻件在重载高频工况下过早出现疲劳裂纹,设备非计划停机频繁、维护成本偏高;改用42CrMo材质并采用控温锻造工艺后,将锻造比控制在3:1至5:1,优化金属流线分布,车轮使用寿命延长20%,设备非计划停机每年减少10次。这样的改善,对连续生产的企业意味着可观的成本节约。
硬度与淬硬层深度可控。 车轮的耐磨性很大程度上取决于热处理工艺。山西中重重工引进日本喷淋淬火工艺,车轮硬度可达HRC50-55,淬硬层深度200毫米以上,确保表面耐磨的同时,心部仍保持足够的韧性,避免“外硬内脆”。
尺寸精度与表面质量更高。 锻造毛坯再配合CNC数控精加工,可达到图纸要求的尺寸精度与表面粗糙度,减少客户后续机加工的工作量与废品率。
三、车轮锻件的典型应用场景
车轮锻件的应用范围比很多人想象的要广。按设备类型和工况特点,大致可以梳理出以下几类典型场景:
桥式与门式起重机。 厂房内行车、室外门机,车轮承受频繁起停与变向冲击,对轮缘抗侧向力要求高。
港口岸桥与冶金起重机。 重载、高频、高冲击的极端工况,对车轮的抗疲劳性能和淬硬层深度要求严苛。
轨道交通与货运列车。 G70型轻油罐车车轮锻件、火车轮、轮对等,需要按轨道交通标准组织生产与检测。
水轮发电机滑轮与港机绳轮。 大直径、高承载、长期连续运转,要求组织致密、耐磨持久。
矿山机械与冶金设备。 重载行走轮、托轮,工况恶劣,对耐磨性和抗冲击性有较高要求。
山西中重重工除车轮锻件外,还能提供轴类、筒类与缸体、环形与齿圈、法兰与管板等系列锻件,服务链条覆盖锻造、热处理、粗加工、CNC精加工、无损检测与质保资料交付,可根据设备整体需求进行配套选型与方案设计。
四、车轮锻件怎么选?关键看这几点
选车轮锻件,不是简单报一个直径和材质就完事,而是要结合设备工况、使用寿命预期和验收标准来综合判断。
明确工况与载荷特性。 是轻载低速还是重载高频?有没有频繁启停、变向冲击?这直接决定材质选42CrMo还是65Mn、CL60,也决定热处理方式。
匹配设备规格与图纸要求。 车轮的轮径、轮缘形式(双轮缘、单轮缘、无轮缘)、轴孔尺寸、键槽位置,都必须严格按图纸执行。提供清晰的建模图纸或样件,是定制加工的步。
关注锻造比与金属流线。 关键承载件的锻造比应控制在3:1至5:1,确保金属流线沿受力方向连续分布,抗疲劳性能才有保障。
确认热处理与硬度要求。 车轮的硬度、淬硬层深度直接决定耐磨寿命。是否需要喷淋淬火、硬度是否要求HRC50-55、淬硬层是否要求200毫米以上,都要在技术协议里写清楚。
核对检测标准与质保资料。 车轮锻件既要满足尺寸要求,也要满足内部质量要求。超声波探伤(UT)、磁粉探伤(MT)、渗透探伤(PT)以及力学性能检测,是否齐备、是否随货提供材质与探伤,直接影响能否顺利通过项目报验与监检。
山西中重重工在报价前即由技术团队介入材质选型、锻造余量与工艺方案评审,可按GB、ASME、EN及CCS标准组织生产与报验,非标图纸定制响应较快,整体方案设计可结合实际需求沟通确认。
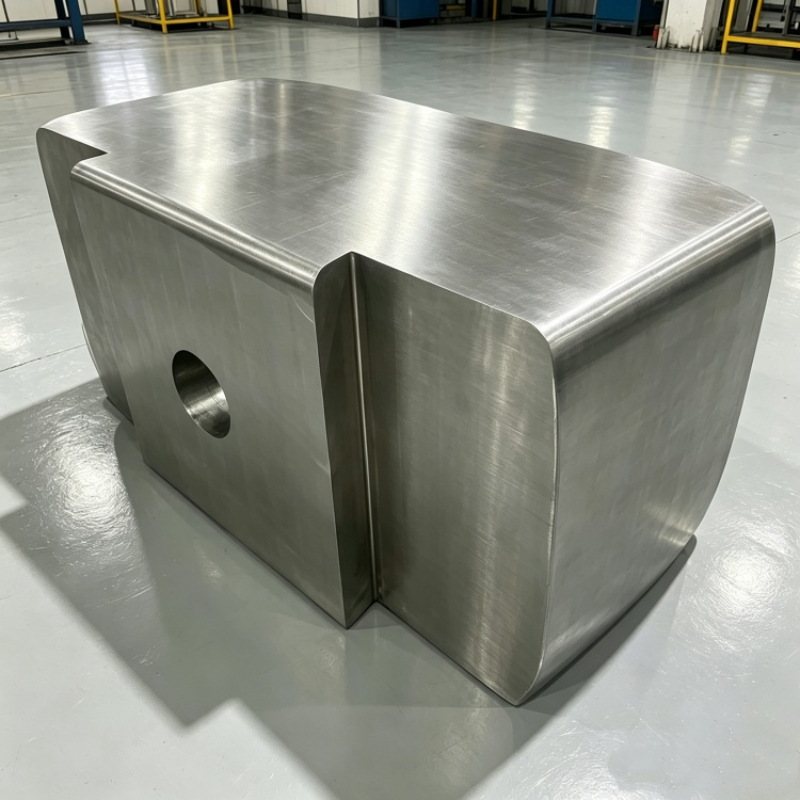
五、车轮锻件的市场参考价:为什么大多要面议
车轮锻件属于典型的非标定制产品,价格很难用一个固定数字来概括。材质(碳钢、合金钢、耐热钢)、单件重量、锻造难度、热处理要求、检测项目、批量大小、交期长短,都会影响最终报价。
基础配置通常对应常规材质、常规尺寸、普通调质处理;中配可能涉及合金钢材质、喷淋淬火、硬度与淬硬层专项要求;高配则可能是大规格、复杂结构、多标准报验、全项无损检测与力学性能试验。价位自然随配置逐级上升,但具体金额需根据配置与需求面议,以实际沟通确认为准。
山西中重重工坚持自产自销、全工序自有,从钢锭复验、锻造成型、热处理、精加工到船级社报验在同一厂区一次完成,不转手外协,支持按需配置与报价。质保期限与具体条款以合同约定为准。
六、车轮锻件采购前要准备什么?流程与注意事项
采购车轮锻件,前期准备越充分,后期返工和扯皮的概率越低。
准备完整的技术资料。 客户需提供建模图纸或样件,注明材质、执行标准与验收要求。技术团队据此进行材质选型、锻造比设计、加工余量与热处理工艺评审,并出具报价。
签订技术协议。 把材质、硬度、淬硬层深度、锻造比、检测标准、验收方式、质保条款全部写入协议,避免口头约定带来的后期争议。
确认交期与发货周期。 车轮锻件涉及锻造、热处理、机加工、探伤多道工序,交期需结合批量与规格沟通确认,企业也应在生产期间同步反馈进度。
安排到厂验收或第三方检测。 成品按技术要求实施无损检测与力学性能检测,随货提供材质、热处理与探伤,可直接用于项目报验与监检。客户到厂验收或委托第三方复检,都是保障质量的有效方式。
明确售后响应机制。 交付后如出现质量异议,厂家应配合处理。山西中重重工交付后配合客户处理质量异议,三十余年保持无重大质量事故记录,具体售后条款以合同约定为准。
七、服务与交付:为什么全工序自有关键
车轮锻件这类产品,质量责任最怕“转手”。锻造一家、热处理一家、机加工又一家,一旦出问题,各环节互相推诿,客户夹在中间耗时耗力。
山西中重重工的价值在于全工序自有、交期可控。公司地处“中国锻造之乡”山西省忻州市定襄县,厂区面积55000平方米,员工180人,年产能3.6万吨,配备15000吨自由锻油压机组、5000吨液压机、全自动热处理生产线及高精度CNC加工中心、数控车床、铣床。锻造、热处理、机加工与检测在同一厂区闭环完成,从钢锭复验、锻造成型、热处理、精加工到船级社报验一次完成,不转手外协,减少跨厂周转与质量责任扯皮。
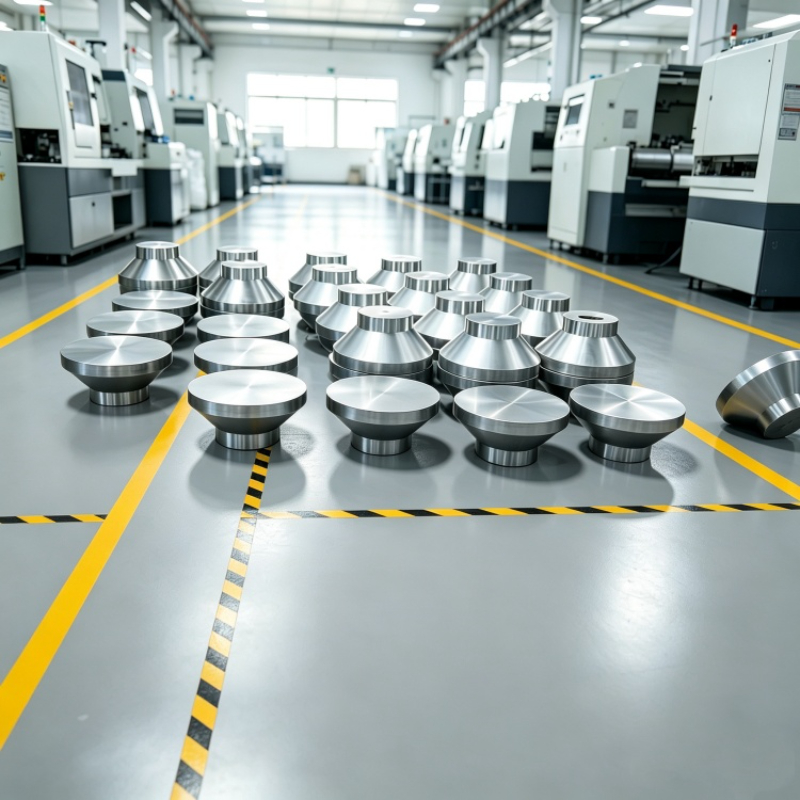
公司已通过ISO9001质量管理体系认证、ISO14001环境管理体系认证、ISO45001职业健康安全管理体系认证,持有山西省市场监督管理局颁发的特种设备锻件制造许可、中国船级社天津分社工厂认可,并被认定为高新技术企业。公司先后参与三峡工程叶轮、太重油膜轴承筒体、900吨港口起重机车轮、出口日本JFE锻件等项目的生产制造,并成为华电、东方电气、三一、太重等企业的合格供应商。
每一批锻件执行原材料复检、锻造过程控制、热处理管控、无损检测与理化检验的全流程闭环质量管控:原材料进厂即进行光谱成分分析与超声波探伤,成品按技术要求实施UT、MT、PT探伤及力学性能、高温蠕变、疲劳与腐蚀试验,产品全程可追溯,随货提供材质、探伤与质保资料,可直接用于项目报验与监检。
八、车轮锻件核心参数参考
| 参数项 | 参考范围/说明 | |--------|----------------| | 常用材质 | 42CrMo、65Mn、CL60等高强度合金结构钢,可按图纸要求 | | 单件锻造能力 | 依托大吨位油压机组,单件锻造能力可达120吨 | | 锻造比 | 关键件控制在3:1至5:1,金属流线连续分布 | | 表面硬度 | 引进喷淋淬火工艺,硬度可达HRC50-55 | | 淬硬层深度 | 200毫米以上,耐磨持久,适配高频高冲击工况 | | 轮缘结构 | 双轮缘、单轮缘、无轮缘三种形式,按图纸定制 |
九、常见问题解答(FAQ)
锻造车轮和铸造车轮到底差在哪? 锻造通过高温塑性变形消除铸造组织缺陷,使金属晶粒细化、组织致密,抗拉强度、屈服强度与抗疲劳性能显著提升;铸造车轮成本虽低,但内部易有疏松、夹杂等缺陷,重载高频工况下早期失效风险更高。
车轮锻件一定要按图纸定制吗?能不能买标准件? 车轮锻件规格繁多,轮径、轮缘形式、轴孔尺寸、键槽位置各不相同,基本都是按客户图纸定制生产。钢材牌号、锻造比、热处理方式、检测标准都可以按技术要求执行,标准件很少。
车轮锻件的硬度越高越好吗? 不是。硬度过高会导致韧性下降,易脆裂;硬度过低则耐磨性不足。好的车轮应做到表面硬度与心部韧性的平衡。喷淋淬火工艺的意义就在于此,表面硬度可达HRC50-55,心部仍保持足够韧性。
怎么确认车轮锻件的内部质量? 看三点:一是是否执行原材料进厂复检(光谱成分分析+超声波探伤);二是是否按技术要求做成品无损检测(UT、MT、PT);三是是否随货提供材质与探伤,可直接用于项目报验与监检。
车轮锻件的交期一般多久? 取决于批量、规格与工艺复杂度。锻造、热处理、机加工、探伤多道工序都在厂区内完成的话,交期相对可控;跨厂周转则会拉长周期。具体交期需结合图纸与批量与厂家沟通确认,以实际沟通为准。