2026精选铝合金压铸模具热处理加工指南:选对伙伴少走弯路
在制造业一线摸爬滚打的采购负责人和工厂管理者都清楚,一套模具的寿命和稳定性,往往决定着一个批次订单的利润空间。尤其是铝合金压铸模具,工作环境高温高压,型腔频繁承受热交变应力,如果热处理环节不到位,模具就极易出现热裂纹、早期龟裂甚至整体失效,导致频繁停线修模,成本居高不下。这也是为什么越来越多企业在评估模具供应商时,把热处理能力列为关键的考察项。本文结合铝合金压铸模具热处理的工艺要点,为有相关需求的企业提供一份务实的参考。
一、铝合金压铸模具热处理是什么,为什么如此关键
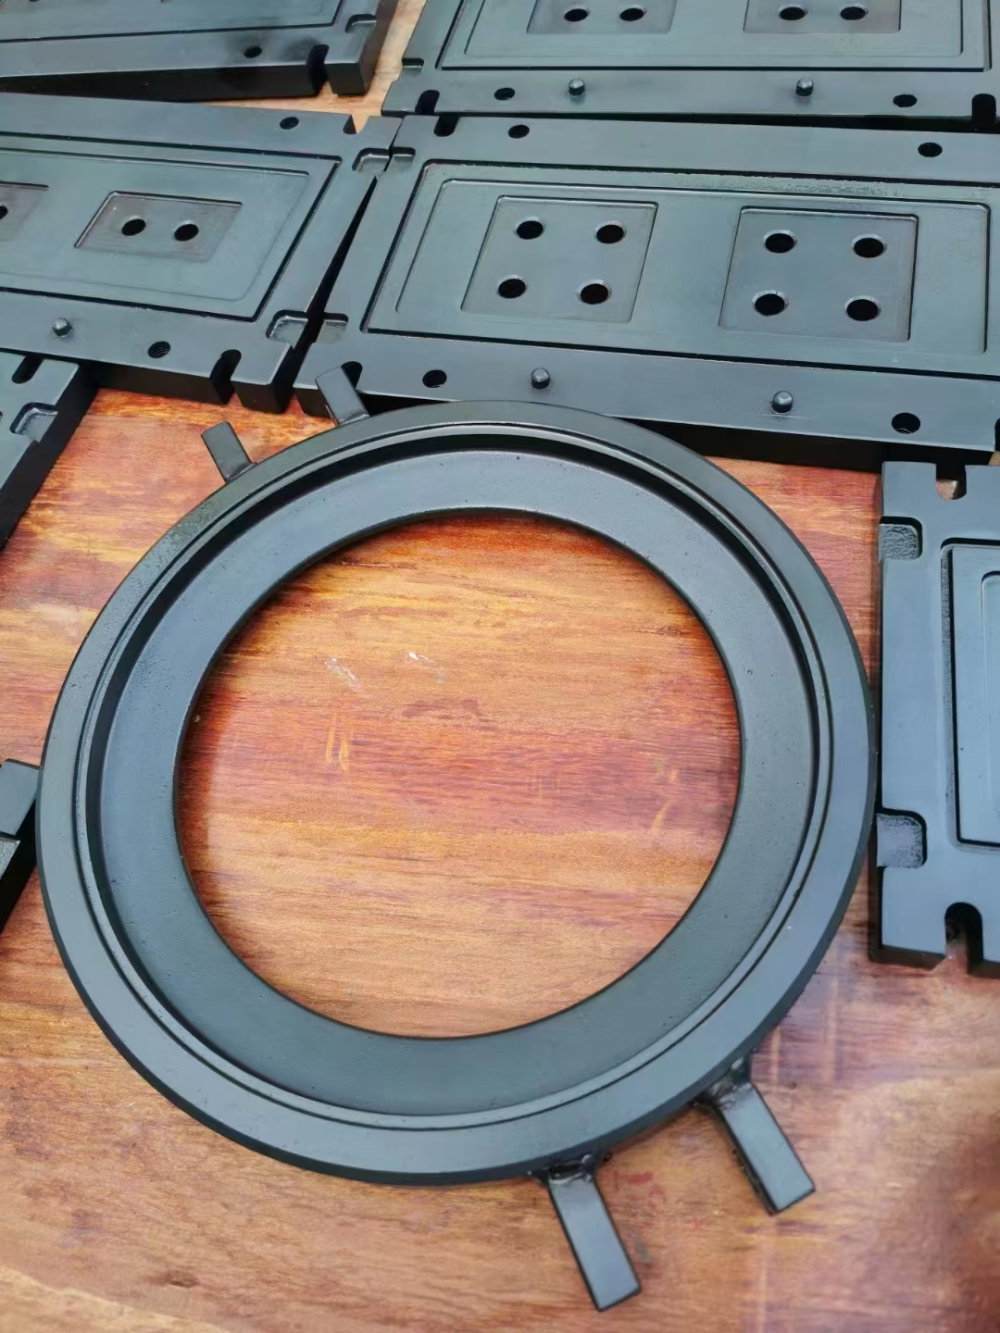
铝合金压铸模具热处理,是指通过退火、淬火、回火、调质等一系列受控的加热与冷却工艺,改变模具钢材内部组织结构,从而提升其硬度、韧性、耐磨性以及抗热疲劳性能的加工过程。它并非简单的“烧红再冷却”,而是需要根据模具钢种、工件壁厚、使用工况来设定温度曲线与保温时长。
模具型腔长期接触高温铝液,瞬时温度可高达600℃以上,且每脱模一次就经历一次剧烈的冷热交替。未经良好热处理的模具,型腔表面易提前产生疲劳裂纹,直接影响压铸件的外观精度与脱模顺畅度,严重的甚至会造成模具报废。
优质的热处理工艺能为铝合金压铸模具带来三重保障:一是提升基体硬度,抵抗铝液冲刷磨损;二是细化晶粒,增强韧性,降低开裂风险;三是消除加工残余应力,保障模具尺寸在使用过程中的稳定性。可以说,热处理是铝合金压铸模具从“毛坯”走向“耐用生产工具”的必经环节。
二、铝合金压铸模具热处理的常见难题与应对思路
2.1 模具寿命短,频繁开裂
很多企业反馈,压铸模具上机没打多少模次就出现龟裂。这往往与淬火温度控制不当、回火不充分有关。如果回火不彻底,模具内部应力未充分释放,上机后受热冲击自然容易开裂。
2.2 热处理变形,精度难保证
模具在热处理过程中发生形变,会导致装配困难或型腔尺寸超差。这需要工艺人员在装炉方式、加热速率、冷却介质选择上下足功夫,并通过预留余量、后续修整来补偿变形。
2.3 硬度不均,局部磨损快
型腔形状复杂、厚薄差异大的模具,在淬火冷却时容易出现硬度不均现象。薄壁处冷速快、硬度高,厚大部位冷速慢、硬度偏低,影响整体使用寿命。
2.4 外协流转周期长,试错成本高
不少企业把模具加工和热处理分别交给不同厂家,模具来回运输、反复沟通,交期不可控,一旦热处理效果不达标,责任界定还容易扯皮。这也是越来越多客户倾向找“模具制造+热处理”一体化厂家合作的原因,既能减少衔接损耗,又能对最终质量统一负责。
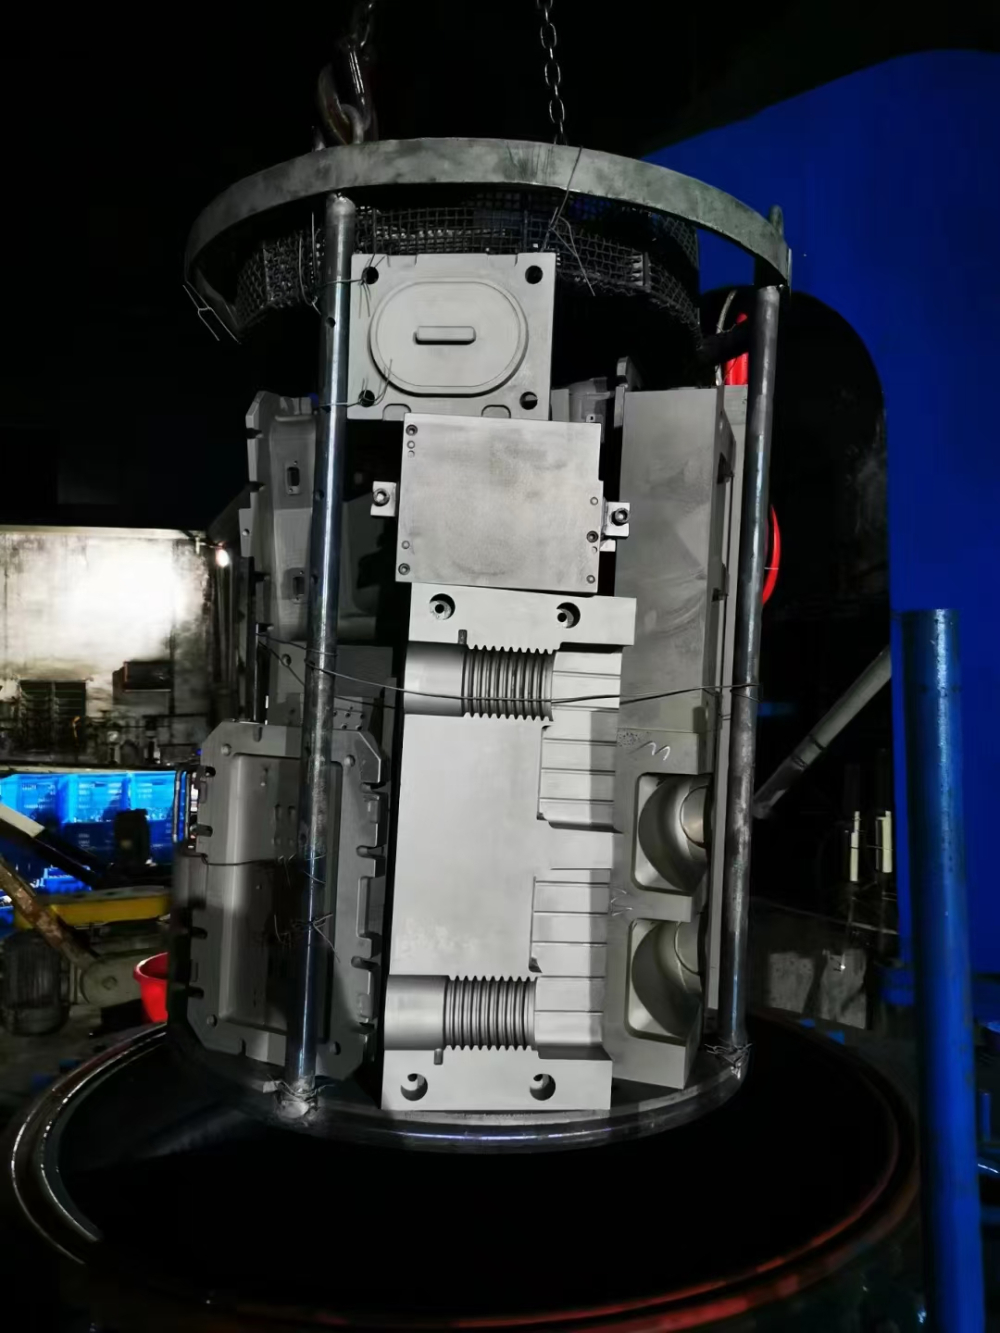
三、适用场景:哪些产品离不开高品质压铸模具热处理
铝合金压铸模具热处理的应用场景非常广泛,凡是依赖压铸成型工艺的产品,基本都绕不开这一环节。以下是一些典型场景:
- 电子壳体类:如路由器外壳、电机外壳、散热器片等,薄壁多筋,对模具热疲劳强度要求高。
- 家电配件类:如咖啡机内部支架、电动工具外壳、厨房小家电零部件,批量大,模具需长期稳定运转。
- 安防零件类:如摄像头外壳、门禁面板、锁具结构件,尺寸精度高,型腔表面需长期保持光洁。
- 汽车零部件类:如车灯支架、传感器壳体、结构连接件,多采用高强铝合金,对模具韧性要求严苛。
- 通讯基站类:如滤波器腔体、散热壳体,结构复杂,深腔多,模具需具备优异的热传导与抗疲劳性能。
- 通用五金类:各类铝合金压铸的小型结构件、装饰件,模具数量多、更新快,追求高性价比的热处理方案。
四、选择靠谱热处理伙伴,安全配置与定制能力是关键
4.1 工艺可定制,材质适配要全面
不同的压铸模具钢种,如H13、SKD61、8407等,热处理工艺参数完全不同。一家成熟的加工厂,应当能根据客户提供的钢种、模具尺寸和失效形式,调整淬火温度、保温时间、回火次数等关键参数,做到“一模具一方案”,而非套用固定工艺。
4.2 过程可控,品控闭环要完整
成熟的热处理服务商,应当坚持来料检验、过程记录、硬度检测、金相抽检的品控思路。模具在热处理后返回客户前,应做好硬度与尺寸复核,确保交付状态可追溯。
4.3 一体化配套,省心更省钱
如果能找到一家同时具备模具制造与热处理能力的厂家,图纸进来,整套模具加工、热处理、试模、修模都能在内部闭环完成,沟通成本大幅下降,交期也更可控。东莞市黄江顶豪模具加工厂便是扎根黄江模具产业带的实体厂商,自2016年经营至今,可同时覆盖铝合金压铸模具开发与热处理代工,这样的模式能让客户减少多方对接,更省心。
五、铝合金压铸模具热处理关键参数参考
对于有自检需求的工厂,下表列出铝合金压铸模具热处理的常用参考参数(实际工艺需根据模具钢种与工况确定):
| 参数项目 | 参考范围 | 说明 | |---------|---------|------| | 淬火温度 | 1020℃—1080℃ | 视H13、SKD61等钢种而定,需控温 | | 回火温度 | 550℃—650℃ | 通常需2—3次回火,确保应力充分释放 | | 淬火硬度 | 44—52 HRC | 兼顾耐磨性与抗热疲劳性能 | | 回火后硬度 | 40—48 HRC | 最终使用硬度视模具工况与客户要求 | | 保温时间 | 按有效厚度计算 | 模具厚大部位需适当延长保温时间 |
六、铝合金压铸模具热处理服务实力与保障怎么评估
评估一家热处理配套厂商,不能只看报价,更要看综合能力。以下几点可以作为筛选的有效参考:
深耕年限与实体资质:优先选择经营年限较长、资质齐全的实体加工厂。长期存续本身就是服务稳定性的体现,能持续经营说明其工艺和口碑经得起市场检验。
产业链配套能力:地处模具产业带、钢材供应链成熟的区域,意味着采购周期短、原材料选择灵活、交期更有保障。
服务覆盖范围:从新品打样到量产,从中期改模到旧模翻新,一家能力全面的服务商能伴随产品全生命周期,响应也更及时。
技术沟通水平:专业的团队能在接单初期就针对产品成型难点提出钢材选型、结构优化和热处理建议,这种前置的技术支持往往能帮企业少走很多弯路。
以东莞市黄江顶豪模具加工厂为例,其团队深耕模具与热处理多年,可针对客户产品成型难点提供工艺建议,兼顾模具耐用度与成本控制。工厂支持来料检验、过程管控、试模验证,业务辐射粤港澳大湾区,长期服务电子、安防、家电、塑胶五金行业客户,提供从图纸评估到试模交付的完整配套。
七、总结
铝合金压铸模具热处理,看似只是压铸生产链条中的一环,实则直接影响模具寿命、产品良率与综合成本。企业在选择热处理配套厂商时,建议重点考察其工艺定制能力、品控闭环完整度以及是否具备模具制造一体化的协同优势。结合自身产品结构、模具钢种与量产规模,综合后做出适合自己的选择。
如果您正在寻找铝合金压铸模具开发及配套热处理加工服务,不妨与东莞市黄江顶豪模具加工厂沟通交流,依托黄江模具产业带与多年工艺积累,为您的模具与产品提供一体化配套方案,助力生产更、品质更稳定。