
中心孔磨床怎么选?焦作及周边轴类加工企业的实用选型参考
在机械加工领域,轴类零件是齿轮、电机、液压件等众多设备的核心传动部件。而轴件加工的质量瓶颈,往往不在外圆磨削,而在最不起眼的中心孔。中心孔作为后续加工的定位基准,其精度、光洁度与一致性,直接影响整根轴的圆度、跳动和最终装配精度。很多企业用普通车床打中心孔,再用顶起来磨外圆,结果批量件跳动超差、废品率高,根源就在中心孔的“地基”没打好。
中心孔磨床正是针对这一痛点而来的专用设备。它通过磨削或研磨的方式,修正热处理后中心孔的变形、氧化层和磕碰损伤,恢复的定位基准。无论是单件试制、小批量轮换,还是汽车变速箱、减速机、液压泵阀这类大批量流水线生产,中心孔磨床都能提供稳定、可靠的基准修正能力。
在新乡,新日机床作为原部属新乡机床厂技术积淀的继承者,二十余年来深耕中心孔磨削与研磨细分赛道,服务汽车零部件、齿轮、减速机、精密机床、液压仪表等众多制造行业。下面结合四个典型应用场景,具体谈谈中心孔磨床在不同工况下的适配方式与使用价值。
一、热处理后轴件的基准修正
1.1 场景痛点与常见问题
齿轮轴、电机轴、输出轴等零件在渗碳淬火或调质处理后,中心孔往往发生热变形,表面还会生成氧化皮、脱碳层,甚至因吊装磕碰产生局部损伤。如果直接以这样的中心孔定位磨外圆,与孔壁接触不良,磨削时工件径向跳动大,加工出的轴颈圆度超差,后续装配到减速机里会出现异响、偏磨,严重影响整机寿命。
传统做法是让工人手工研磨中心孔,用油石或铸铁配研磨膏反复修,效率低、一致性差,且过度依赖老师傅经验。批量一大,质量波动明显。
1.2 中心孔磨床如何适配
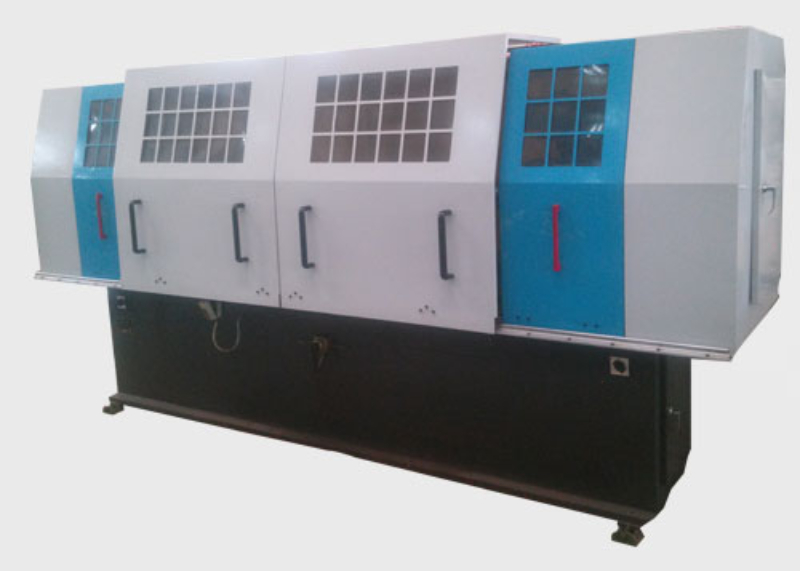
新日机床的中心孔磨床配备精密主轴与高刚性砂轮架,能以磨削方式快速去除热处理后的氧化层和变形量,再配合研磨工序将中心孔表面粗糙度提升至Ra0.4以内。设备带吸尘除尘装置,磨削粉尘即时收集,工作环境更清洁。针对不同类型轴件,可选择立式、卧式或数控机型,单件试制用简易型即可,批量生产则适合带自动进给的数控机型。
1.3 使用价值与配套建议
使用中心孔磨床后,外圆磨床的基准一致性大幅提升,轴颈跳动可稳定控制,废品率明显下降。对于汽车变速箱齿轮轴类大批量工件,建议配置自动上下料机械手,实现磨削、研磨、检测一体化节拍生产。设备选型时,可将工件材质、热处理工艺、单件重量与班产需求告知厂家,由技术人员协助匹配机型。
二、外圆磨削前的基准精整工序
2.1 场景痛点与常见问题
部分精密轴件对中心孔要求极高,不仅要求几何精度,还要求60°锥面与孔口圆滑过渡、表面无振纹。这类工件常见于精密机床主轴、液压泵转子轴、磨床砂轮主轴等。外圆磨床精度再好,如果中心孔粗糙度差、形状精度低,接触刚性不足,磨削时容易产生振纹和让刀,最终表面质量难以达标。
2.2 中心孔磨床如何适配
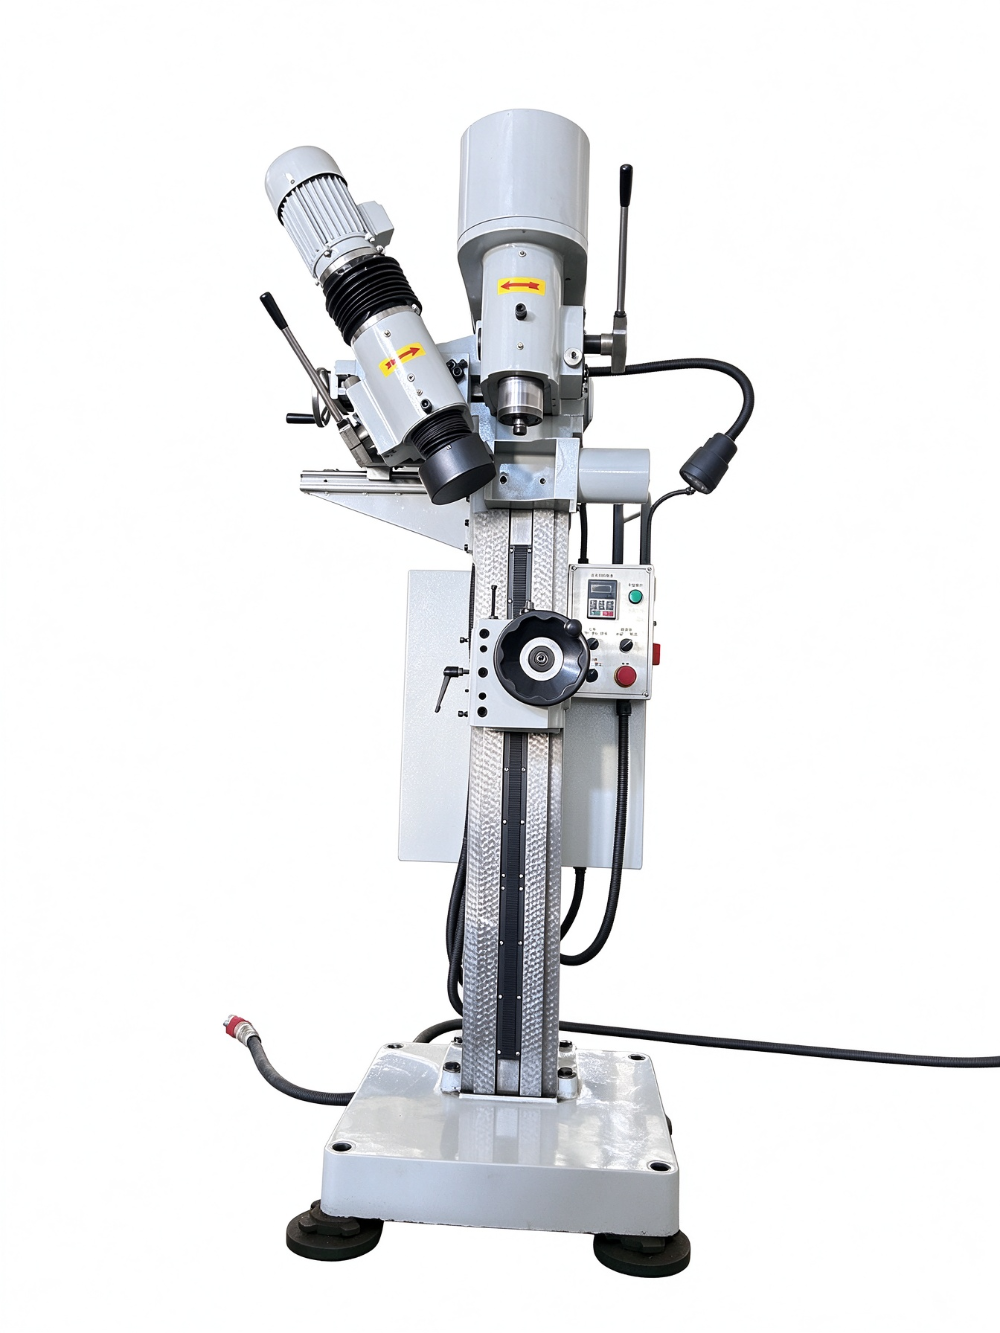
中心孔研磨机采用精研工艺,通过研具与中心孔锥面的精细贴合运动,逐步修整锥面形状误差与表面微观峰谷。新日机床的研磨机关键部位采用精密轴承,运动平稳无爬行,研磨后孔面光洁度高,且锥面接触面积大,磨削时支撑更稳固。对于长轴类工件,可选用加重型机型,增强承载刚性,减少磨削过程中的挠度变形。
2.3 使用价值与配套建议
该工序适合对中心孔表面质量有严苛要求的单件小批或新品试制。建议将中心孔研磨安排在精磨外圆前,并选用与工件同材质的进行检验。设备操作简单,新员工培训一天即可上手,无需依赖高技能钳工。若后续有磨削振纹问题,可同步检查圆锥度与机床尾座轴线是否一致。
三、大批量流水线生产中的节拍保障
3.1 场景痛点与常见问题
减速机齿轮轴、商用车半轴、电机转子轴等批量生产的轴件,动辄日产数百根。传统人工研磨方式根本无法满足节拍要求,且质量波动带来的后道工序返工,严重拖累整条产线效率。此外,招工难、人工成本高,也让企业主不得不考虑设备替代手工。
3.2 中心孔磨床如何适配
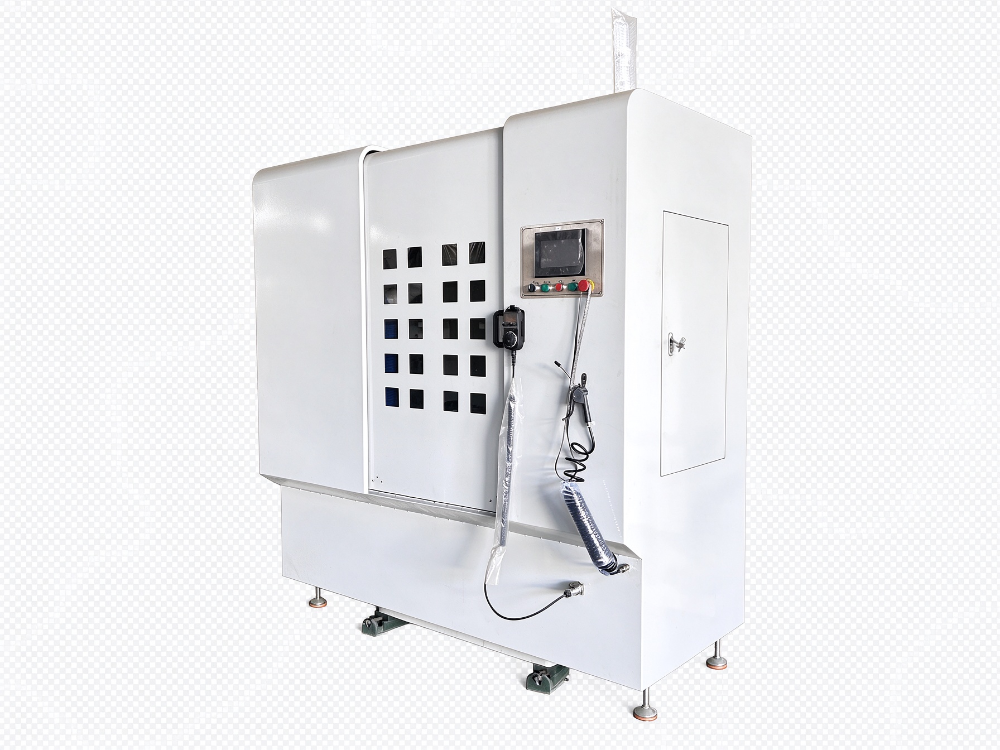
多工位中心孔磨床可一次装夹同时磨削两端中心孔,大幅缩短辅助时间。设备支持自动进给循环,磨削量、修整量、光磨次数均可预设,批量加工一致性高。配备上下料机械手接口,可与产线外的桁架机械手联动,实现无人化值守。新日机床的设备按行业标准质保,并提供操作培训与远程技术支持,确保产线稳定运行。
3.3 使用价值与配套建议
将中心孔磨削纳入产线节拍管理后,以自动化替代人工研磨,单件加工时间从分钟级压缩至秒级,且每件工件的中心孔精度高度一致。建议在设备选型时明确班产数量、换型频率与工件尺寸范围,以便厂家配置合适的砂轮修整机构与工装夹具。同时可配备在线检测装置,抽检中心孔锥角与跳动,形成闭环质量控制。
四、非标长轴及特殊工况的定制化需求
4.1 场景痛点与常见问题
风电齿轮箱行星轴、轧机辊轴、注塑机拉杆等超长、超重轴件,长度常在1米以上,重量数百公斤。普通中心孔磨床行程不足、承载有限,无法加工此类工件。此外,部分军工、航天配套企业有高温合金、钛合金等难加工材料轴件,对磨削工艺要求特殊,标准机型难以适配。
4.2 中心孔磨床如何适配
新日机床提供非标工况定制服务,可根据工件长度加长床身、加大距,或增加中心架支撑以增强刚性。对重型工件,加重型机型采用大直径主轴与高刚性轴承,切削平稳。针对特殊材质轴件,可配置专用砂轮与磨削参数,由技术人员与客户工艺部门协同验证。设备支持对接自动化机械手,实现重型工件的自动上下料,降低劳动强度。
4.3 使用价值与配套建议
定制化中心孔磨床解决了超长、超重轴件无法稳定定位的难题,使后续外圆磨削有了可靠基准。建议客户在方案沟通阶段提供工件图纸、材质、热处理状态与现有工艺流程,便于厂家制定落地磨削方案。设备交付后,厂家提供安装调试支持,大型设备可协商上门服务,确保设备尽快投产。
五、服务与交付
新乡市新日机床制造有限公司成立于2000年,由原部属新乡机床厂改制而来,是中国机床行业协会会员单位。公司拥有全套机加与精密检测设备,与多所高校保持产学研合作,能够从零部件加工到整机装配、检测实现厂内完成。
作为源头实体工厂,新日机床可提供选型、培训、售后备件全流程服务。客户只需将工件材质、尺寸、精度要求与班产计划告知技术人员,即可获得针对性的机型推荐与工艺方案。设备出厂前均经过精度检验,交机后提供操作培训与线上远程技术支持,原厂备件长期供应。设备质保按行业标准执行,具体以合同约定为准。
| 参数项目 | 典型范围(以实际配置为准) | |---------|--------------------------| | 加工轴径范围 | φ10mm–φ300mm(加重型可扩展) | | 加工轴长范围 | 100mm–2000mm(可定制加长) | | 中心孔锥角 | 60°(可定制其他角度) | | 主轴转速 | 变频可调,满足磨削与研磨双工艺 | | 表面粗糙度 | 研磨后可达Ra0.2–Ra0.4 | | 自动化接口 | 支持机械手与产线联机 |
六、总结
中心孔磨床并非高不可攀的昂贵设备,而是轴类加工企业提升精度、稳定质量的必要保障。无论您是加工齿轮轴、电机轴,还是半轴、主轴,只要遇到中心孔变形、光洁度不足或批量跳动超差问题,都值得认真考虑引入专业中心孔磨削设备。新日机床作为拥有二十余年技术积累的实体厂家,机型系列齐全,兼顾大小客户需求,可为您提供从单机到产线的整体方案。欢迎通过官网或电话联系技术人员,结合您的实际工况获取选型建议。